
 EN
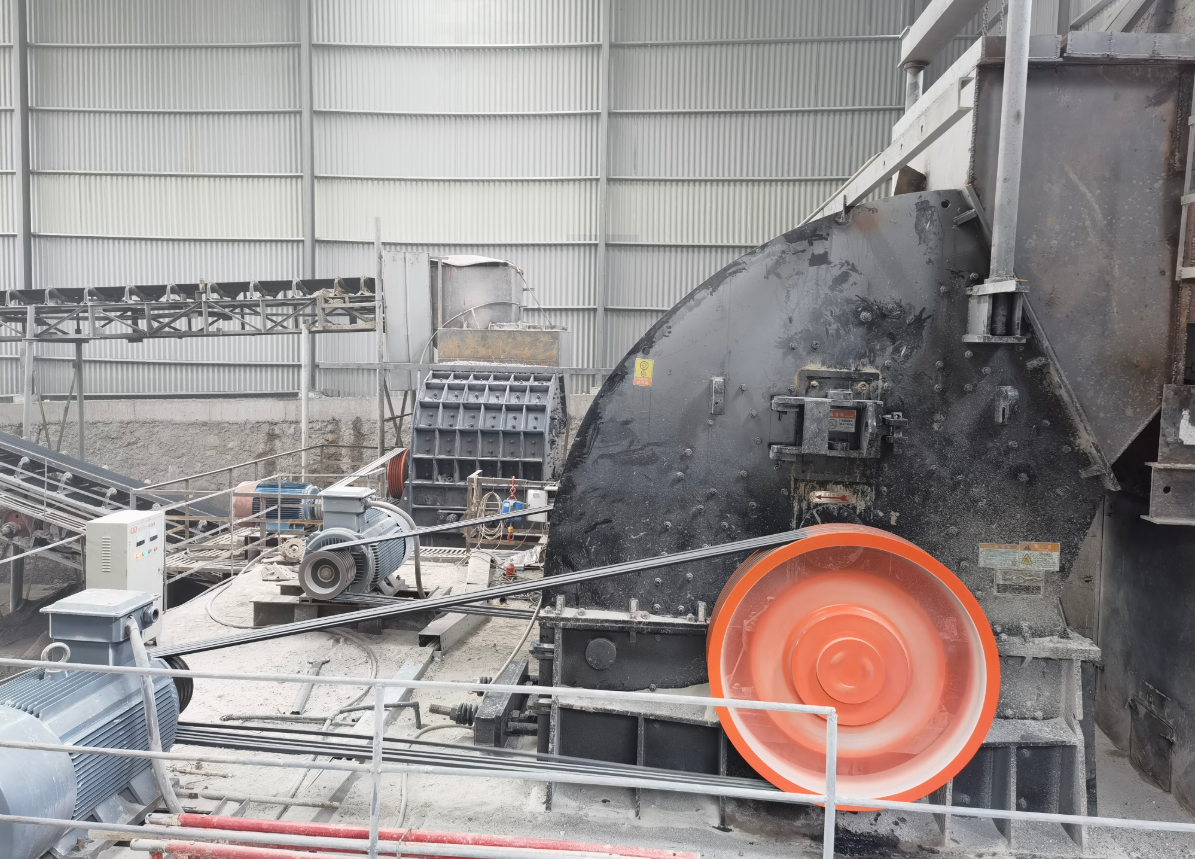
Bergkrossningsutrustning måste klara två mycket olika driftmiljöer. I en gruva grävs malm upp från djup, varierande mark där bergarten förändras avsnitt för avsnitt, medan en stenbrott utvinner konsekvent ballast från en känd bergvägg. Köpare som blandar ihop dessa två ofta överinvesteras i kapitalutgifter eller underspecificerar anläggningen och får driftstopp. Att specificera rätt driftklass innan någon inköpsorder skrivs undertecknas förhindrar både överinvestering och kroniska driftstopp.
Gruvdrift och stenbrott: Två driftmiljöer
Bergarts hårdhet definierar driftklassen
Utrustning för krossning av berg bestäms först av materialets hårdhet, inte av priset. Gruvor innehåller ofta en blandning av fasta och sprickiga zoner, så insatsmaterialet har oförutsägbara klumpstorlekar och slipande bergarter. Bergarter från stenbrott, till exempel kalksten, är mer enhetliga, vilket gör att en enfasig hammarkrossare eller en påverkanskrossare kan ge en hög reduktionsgrad till låg kostnad. När Mohs hårdhet stiger över 6, som vid granit eller järnmalm, ökar slitagehastigheten och krosskammaren kräver hårdade fodringar samt en robust rotor för att bibehålla en stabil kapacitet.
Mobil kontra stationär krossanläggning
En mobil krossanläggning är lämplig för gruvfrontar som ständigt förflyttas samt avlägsna grustäkter med dålig väganslutning. Modern bergkrossutrustning på spår eller hjul inkluderar kävkrossaren, vibrationsmataren och transportbandet som en enhet, vilket minskar omflyttningstiden. Omflyttning minskar också lastbilstransportavståndet – den största driftkostnadsdrivande faktorn vid avlägsna gruvdriftsoperationer. En fast anläggning undviker upprepad slitage på chassin och spåren, men kräver att man väljer en plats på förhand; felaktig platsundersökning leder därför till ökade investeringskostnader. Stationära system dominerar högvolymsgrustäkter där en fast produktionslinje körs dygnet runt; de erbjuder bättre dammkontroll, enklare underhållsåtkomst och lägre driftkostnad per ton. Valet grundar sig på balansen mellan rörlighet hos insättningspunkten och kontinuerlig ballastproduktion.
Insättningsstorlek och kapacitet avgör utformningen
Matstorlek vid införsling, utsläppsstorlek och önskad kapacitet i ton per timme (TPH) påverkar hela flödet. Gruvapplikationer kräver ofta stora införslingar och grova partiklar i första steget, följt av finmalning nedströms. Stenbrottslinjer prioriterar korngraden för betong och asfalt, så siktning och justering av vibrations-siktar är avgörande. En platsundersökning och genomförbarhetsstudie innan igångsättning förhindrar att hoppar, motorer och transportband inte matchar varandra – vilket annars begränsar den angivna genomströmningen för bergkrossningsutrustningen som valts för arbetet. För stor motoreffekt slösar bort energi varje timme, medan för liten effekt tvingar ner driftkapaciteten, vilket tyst undergräver den planerade avkastningen på investeringen.
Hårdhet och slitage styr de verkliga kostnaderna
Läs Mohs skala och kiselinnehåll
Materialhårdhet enligt Mohs skala förutsäger slitage långt bättre än färg eller ursprung. Hög kvartsinnehåll, vanligt i kvartsit och vissa graniter, angriper slitagekomponenter aggressivt eftersom fri kvarts är hårdare än stål. Smarta styrsystem registrerar motorbelastning och justerar matningen för att begränsa toppbelastningar, vilket förlänger komponenternas livslängd. Operatörer bör begära en petrografisk analys eller en slitageindexprovning under genomförbarhetsstudien, så att krossanläggningen specificeras för det faktiska berget – inte för en generisk antagande om krossekvipments prestanda. Ett slitageindex som överstiger designområdet kräver krom- eller keramikförstärkta fodringsskivor, inte standardmangan, annars fördubblas slitagehastigheten inom några veckor.
Hur krosskammaren klarar slitage
Krosskammaren är där slitage vinnas eller förloras. Bakgrund: Granitgruslinjen i Xichang, Sichuan, med en kapacitet på 250–300 ton per timme behandlade varierande hård bergart. Problem: Standardhamrar överbelastades och serviceintervallen förkortades. Lösning: En tvåkammrig krossmaskin för hård bergart, modell KPC1313, tillsammans med en vibrationsmatare ZGC1250 och såll 3YKQ2470 anpassades så att kammargeometrin matchade granitens slitageegenskaper. Mätbar effekt: Stabil kornfördelning i fraktionerna 26–31, 16–26, 13–16, 5–13 och 1–5 mm samt förutsägbara utbyten av slitagekomponenter.
Slitagekomponenter: fodring, hammare och rotor
Slitdelar avgör återbetalningsperioden mer än inköpspriset. Linerplåtprofiler styr formen på krosskammaren och förhållandet mellan inmatning och utmatning; en sliten profil förändrar kornfördelningen och ökar motorens effektförbrukning. Rotorer för hammarkrossare kräver balanserade, återbyggbara hammare snarare än engångsgjutningar. Att anpassa linerplåtens metallurgi till kvartsinnehållet håller förbrukningen av reservdelar stabil, vilket skyddar avkastningen på investeringen under hela produktionslinjens livslängd och minskar oväntade stopp i vilken krockutrustningsflotta som helst. Återbyggbara hammarkroppar med utbytbara spetsar minskar skrot och bibehåller rotorbalansen – en detalj som skyddar både kornfördelningen och lagerlivslängden.
En slitdelsstrategi som ger avkastning
Underhållsplanering och lagerhållning av reservdelar
Underhåll ska följa drifttimmar, inte brytbrott. En planerad reservdelskit – fodringsskiva, hammare, nät och transportband – håller krossanläggningen igång under högsäsongen. Leverantörer som hanteras enligt ISO 9001 dokumenterar värmebehandling och dimensionskontroller, vilket minskar variationer. OSHA- och ANSI-standarder för skyddsanordningar och spärrsystem skyddar tekniker vid utbyte av fodringsskivor, och NFPA:s riktlinjer för dammkontroll begränsar explosionsrisken vid införschaktet och siktningsskivorna. Pålitlig bergkrossningsutrustning kan fortfarande misslyckas utan disciplinerat underhåll. Veckovisa momentkontroller på fodringsskivornas skruvar upptäcker lösningsförlopp innan det orsakar skador i krosskammaren – en lågkostnadsrutin som förhindrar katastrofala fel.
Smart styrning och efterlevnad för lägre kostnad
Ett smart styrningssystem integrerar motorkraft, vibration och dammkontroll i en enda instrumentpanel som påvisar slitage innan fel uppstår. Bullerkontrollkapslingar och gröna gruvpraktiker uppfyller lokala tillstånd och skyddar närliggande samhällen. För globala stenbrott och gruvdrivare minskar modulär design installationsperioden och gör det möjligt att öka kapaciteten efter behov. EPC-leverans från en enda leverantör – från utrustningsval till igångsättning – minskar investeringskostnader och förkortar återbetalningstiden jämfört med delad inköpsprocess för separata maskiner. En enda ansvarsfull partner förkortar även inlärningskurvan för lokala arbetslag och förenklar spårbarheten för reservdelar enligt ISO 9001-dokumentation.
Valet mellan gruvutrustning och kväriutrustning handlar om bergarten, platsen och strategin snarare än märket. Rätt bergkrossningsutrustning anpassar hårdhet till kammardesign, väljer mobil eller stationär layout beroende på födets rörlighet och hanterar slitagekomponenter som en hanterad driftskostnad. Köpare som genomför en lönsamhetsstudie, håller reservdelar i lager och kräver dokumenterad underhållsverksamhet minskar risken och får snabbare avkastning på investeringen.
Vanliga frågor
Fråga
Vad skiljer gruvutrustning från kväriutrustning för bergkrossning?
Svar: Gruvutrustning hanterar variabelt, djupt malm med större infödesstorlek och hårdare abrasion, ofta med behov av robusta käk- och konkrossare. Kvärianläggningar behandlar enhetlig ballast med hammarkrossare eller påverkanskrossare för hög nedkrossningsgrad till lägre kostnad. Skillnaden påverkar kapitalutgifter, slitagekomponentförbrukning och underhållsrytm, så att korrekt specificering av driftklass förhindrar kronisk driftstopp och skyddar produktionslinjens avkastning på investeringen.
Fråga
Varför ökar en hög halt av kiseldioxid kostnaden för slitagekomponenter?
Svar: Fri kvarts i berg med hög kiseldioxidhalt är hårdare än stål, vilket gör att det eroderar fodringar, hammare och rotorytor snabbare än mjuk kalksten. Detta ökar förbrukningen av reservdelar och förkortar återbetalningsperioden. En petrografisk analys under förstudien avslöjar kiseldioxidhalten tidigt, vilket gör att krosskammaren kan använda hårdare metallurgi och en anpassad matningshastighet för att minska slitage och hålla driftkostnaderna förutsägbara över hela produktionslinjen.
Fråga
Hur ska en köpare välja mellan mobil och stationär layout?
Svar: Mobil krossanläggning är lämplig för framryckande gruvansikten och avlägsna kvartsbrytningsplatser där omplacering minskar transportavståndet. Stationära system är lämpliga för fasta, högvolymiga ballastverk som drivs kontinuerligt och kräver effektiv dammkontroll. Valet grundar sig på födervärdens rörlighet, tillgängliga anläggningsarbeten och önskad ton per timme. En platsundersökning klargör tillträde och elanslutning, medan EPC-planering anpassar anläggningens layout till den krävda kornstorleksfördelningen och kapaciteten.
Fråga
Vilka slitagekomponenter ska prioriteras för lagerhållning vid kontinuerlig drift?
Svar: Skärmmatta, hammare, vibrerande sila och transportbandsegment bör ha högst prioritet i alla reservdelspaket. Dessa slits snabbast och deras felställning stoppar hela produktionslinjen. Att lagra komponenter med matchad metallurgi, anpassad för bergartens kvartsinnehåll, undviker akuta importbeställningar och långa leveranstider. Planerade utbyten under schemalagda underhållsperioder, i enlighet med OSHA- och ANSI-låsningsregler, säkerställer teknikernas säkerhet och bevarar den angivna kapaciteten.
Fråga
Var gäller internationella standarder vid krossdrift?
Svar: OSHA och ANSI omfattar maskinskydd, spärrning och teknikers säkerhet under bytet av fodringar. NFPA:s riktlinjer begränsar risken för dammexplosioner vid magasin och siktbord, medan ISO 9001 styr leverantörens kvalitet och spårbarhet av slitagekomponenter. EN- eller CE-märkning är avgörande för utrustning som ska exporteras till EU. Att följa dessa standarder under idrifttagning och underhåll minskar olyckor, stödjer efterlevnad och förlänger komponenternas livslängd i krossanläggningen.