
 EN
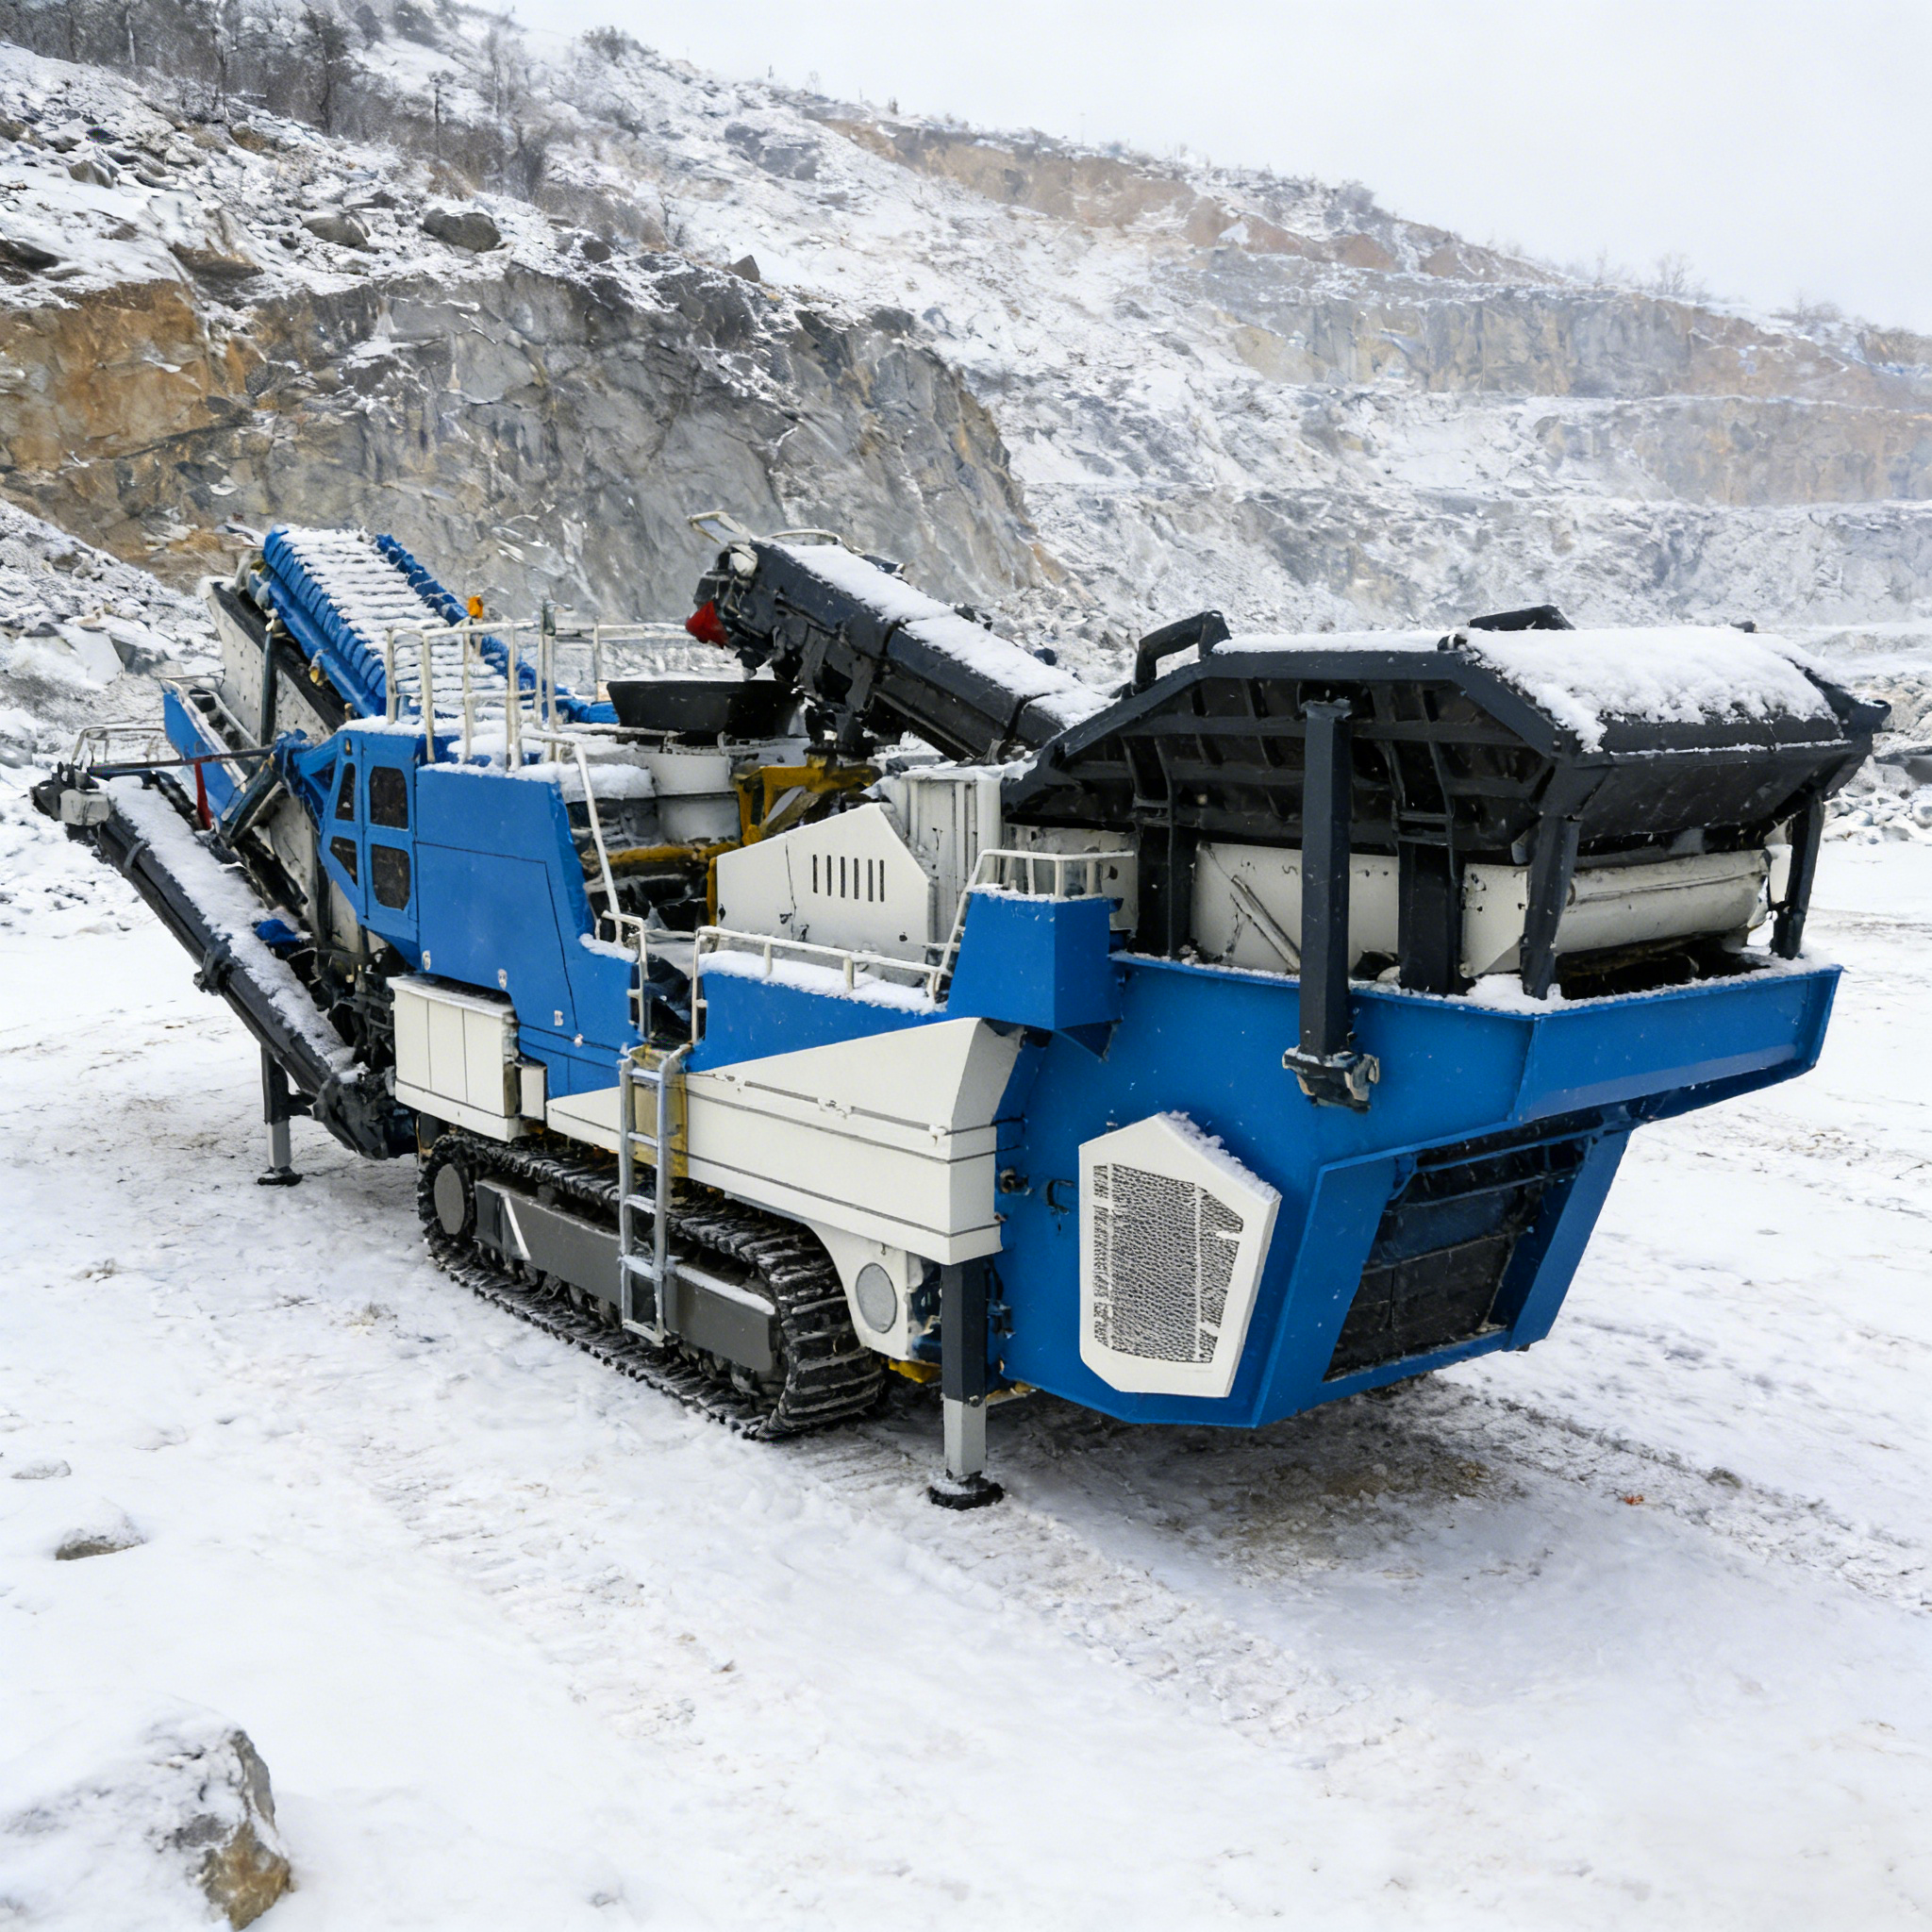
सुसंगत समग्र आपूर्ति अनुशासित हुनुको आधारमा निर्भर गर्दछ क्रशर प्लान्ट सञ्चालन मात्र मेशिनको आकारमा होइन, बरु धेरै कुरामा। स्थिर फिड दरमा सञ्चालित उत्पादन लाइनले भविष्यास्मान कण आकार, पहन-भागहरूको सुरक्षा र डिजाइन क्षमताको नजिकैको उत्पादन क्षमता प्रदान गर्दछ। धेरै प्लान्टहरू उपकरणको विफलताका कारण होइन, तर असमान लोडिङ, दूषण र कमजोर ह्याण्डओभर अनुशासनका कारण उत्पादन गुमाउँछन्। यो गाइडले दैनिक टन प्रति घण्टा (TPH) स्थिर बनाउने र घटकहरूको जीवनकाल बढाउने व्यावहारिक सञ्चालन कदमहरू समावेश गर्दछ।
स्थिर फिडिङको आधार निर्माण गर्नुहोस्
समान सामग्री प्रवाहसँग फिड दर नियन्त्रण गर्नुहोस्
मजबूत क्रशर प्लान्ट सञ्चालन यो फिड हप्परबाट सुरु हुन्छ। एक्सकेभेटर र लोडरहरूले प्रायः झट्कामा डम्प गर्छन्, जसले प्राथमिक क्रशरमा अत्यधिक भार राख्ने चुडाहरू र यसलाई कमजोर बनाउने घाटीहरू सिर्जना गर्छ। स्थिर उत्पादनको लागि एकैचोटि सबैभन्दा महत्त्वपूर्ण नियन्त्रण निरन्तर फिड दर हो। अपरेटरहरूले लोडर चक्रहरू नियन्त्रण गर्नुपर्छ र कन्भेयरमा सामग्री निरन्तर गतिमा मिटर गर्न भाइब्रेटिङ फिडरमा निर्भर रहनुपर्छ। अचानक झट्काहरूले क्रशरलाई आफैंविरुद्ध काम गर्न बाध्य पार्छ, जसले कम्पन बढाउँछ र बेयरिङ जीवन कम गर्छ। समतल लोड वक्र विश्वसनीय उत्पादनको आधार हो।
लोडहरू समतल बनाउन सर्ज बिन र भाइब्रेटिङ फिडर प्रयोग गर्नुहोस्
उपयुक्त आकारको सर्ज बिनले हॉल ट्रकबाट आउने लोडिङ चरम मानहरूलाई अवशोषित गर्छ र कम्पन फिडर मार्फत स्थिर रूपमा सामग्री छोड्छ। यो बफरले निच्लो तहका छान्ने र कुच्ने चरणहरूलाई झटका लोडबाट सुरक्षित राख्छ। सर्ज बिनलाई परिवर्तनशील गतिको कन्भेयरसँग जोड्दा संयंत्रले ट्रकहरू समूहमा आएमा पनि लक्षित प्रवाह दर कायम राख्न सक्छ। यसको परिणामस्वरूप लोड वक्र समतल हुन्छ, एम्पियर चरम मान कम हुन्छन् र पार्टीमा उत्पादनको ग्रेडेसन अधिक स्थिर हुन्छ। कुच्ने चेम्बरमा प्रवेश गर्नुअघि सामग्रीलाई समतल गर्नु आवश्यक छ।
कुच्ने चेम्बरलाई सुरक्षित राख्न चोक फिडिङ प्रयोग गर्नुहोस्
कुनै पनि क्रशर प्लान्ट सञ्चालन , चोक फिडिङले क्रशिङ क्याम्बरलाई भरिएको राख्छ, जसले गर्दा ढुङ्गाले ढुङ्गालाई क्रश गर्छ, फलामले सीधा लाइनरहरूमा प्रहार गर्दैन। KPC डबल-च्याम्बर हार्ड रक क्रशर र हेभी ह्यामर मोडलहरूका लागि, पूर्ण क्याम्बर कायम राख्नाले रिडक्सन अनुपात बढ्छ र कण आकार सुध्रिन्छ। चोक फिडिङ नभएमा, लाइनरहरू असमान रूपमा घिसिन्छन् र उत्पादन घट्छ। अपरेटरहरूले क्याम्बरको स्तर निरीक्षण गर्नुपर्छ र फिड दर समायोजन गर्नुपर्छ जसले गर्दा सामग्री निर्दिष्ट भराइमा रहोस्, तर फिड हप्परको किनाराबाट ओवरफ्लो नहोस्।
ब्लक संदूषण र होल्ड ग्रेडेसन
ट्र्याम्प मेटललाई वियर पार्टहरूमा पुग्नुभन्दा अघि रोक्नुहोस्
प्रत्येक क्रशर प्लान्ट सञ्चालन ट्र्याम्प धातुलाई उच्चतम जोखिमको रूपमा व्यवहार गर्नुपर्छ। बकेट दाँत, रिबार, र ड्रिल स्टीलले ह्यामर, रोटर, र लाइनरहरूलाई केही क्षणमै नष्ट गर्दछन्। प्राथमिक क्रशरअघि नलगाउने चुम्बक र कन्भेयर बेल्टमा धातु डिटेक्टर स्थापना गर्नुपर्छ जसले दूषित लोडहरू रोक्छ। जब धातु डिटेक्टर अलार्म गर्छ, संयन्त्रले फिडर रोक्नुपर्छ र त्यो धातुको टुक्रा कक्षमा प्रवेश गर्नुभन्दा अघि नै हटाउनुपर्छ। ओएसएचए २९ सीएफआर १९१० मेसिन-गार्डिङ आवश्यकताहरूले यस्तो रोकावटको समयमा चलिरहेका बेल्टहरू र क्रशरहरूमा नियन्त्रित पहुँचको किन आवश्यकता पर्छ भन्ने कुरा पुष्टि गर्छन्।
चुनमाटको एउटा उदाहरण: बोझ तल ग्रेडेसन नियन्त्रण गर्नु
पृष्ठभूमि: हुनान लिउयाङमा एउटा चुनढुङ्गा संचालनले स्थानीय कंक्रिट संयंत्रहरूका लागि २५०–३५० टन प्रति घण्टा (TPH) को क्षमता र स्थिर आकारको आवश्यकता पर्ने भएको थियो। समस्या: प्रारम्भिक परीक्षणहरूमा असमान कण आकार र प्रायः स्क्रिन ओभरलोड देखिएको थियो, किनकि ट्रकहरूले ढुवानी अचानक गर्दथे र अनावश्यक रिबारहरू कक्षमा पुगेका थिए। समाधान: यो लाइनमा KPC1313 डबल-च्याम्बर क्रशर, कम्पन फिडर, रातो धुलाइ मेशिन, र सुमेलित स्क्रिनहरूको साथै कन्भेयरमा लटकाइएको चुम्बक र धातु डिटेक्टर प्रयोग गरिएको थियो। प्रभाव: कण आकार स्थिर रह्यो, जुन निर्दिष्ट मापदण्डभित्र थियो; पुनः क्रशिङ घट्यो; र दैनिक उत्पादन क्षमता सबै शिफ्टहरूमा स्थिर रह्यो। यो लाइन कसरी स्थिरता क्रशर प्लान्ट सञ्चालन वास्तविक भार अन्तर्गत कण आकार स्थिर राख्छ भन्ने कुरा देखाउँछ।
कन्भेयर र स्थानान्तरण बिन्दुहरू सफा राख्नुहोस्
स्थानान्तरण बिन्दुमा छिटो गर्दा अनियोजित रोक लाग्छ जसले लोड वक्रलाई नष्ट गर्छ। फिर्ता बेल्टमा बोकिएको सामग्री र अवरुद्ध स्कर्टहरूले सूक्ष्म सामग्रीको जम्मा हुने र आइडलरहरू जाम हुने गर्छ। कन्भेयर ग्यालेरीको दैनिक सफाइ र समयमै स्कर्ट-बोर्ड समायोजनले सामग्रीलाई चलाउन जारी राख्छ। आईएसओ ९००१ गुणस्तर नियन्त्रणले दस्तावेजीकृत सफाइ जाँचहरूको आवश्यकता पर्छ, जसले अनौपचारिक सफाइलाई दोहोरिने प्रक्रियामा रूपान्तरण गर्छ जसले अपटाइम सुरक्षित गर्छ। सफा स्थानान्तरण बिन्दुहरूले धूलको सम्पर्क कम गर्छ र क्रुको लागि सुरक्षित, हरित खान साइट समर्थन गर्छ।
वास्तविक समयमा निगरानी गर्नुहोस् र सफा रूपमा हस्तान्तरण गर्नुहोस्
डिजिटल खान प्रणालीहरूसँग प्रक्रिया नियन्त्रण सञ्चालन गर्नुहोस्
प्रभावी क्रशर प्लान्ट सञ्चालन डिजिटल खान नियन्त्रणमा निर्भर गर्दछ। लोड सेलहरू, बेल्ट स्केलहरू, र एम्प मिटरहरूले केन्द्रीय ड्यासबोर्डमा वास्तविक-समयको थ्रुपुट, फिड दर, र कक्ष स्तर प्रदर्शन गर्छन्। अलार्महरूले ग्रेडेसन घट्दै गएको वा कन्भेयर अत्यधिक गतिमा चल्दै गएको अवस्थालाई आउटपुट घट्नुभन्दा पहिले चिन्हित गर्छन्। दूरस्थ निगरानीको माध्यमबाट एकजना पर्यवेक्षकले कतिपय उत्पादन लाइनहरूको व्यवस्थापन गर्न सक्छन् र प्रारम्भिक अवस्थामा अन्तर्वेदन गरेर सामान्यतया अस्थिर सञ्चालनले लुकाएको डाउनटाइम घटाउन सक्छन्, जुन सामान्यतया टूटन भएपछि मात्र देखिन्छ। प्रवृत्ति डाटाले पनि गुणस्तर घट्नुभन्दा पहिले घिसिएका भागहरूको प्रतिस्थापन गर्ने समय निर्धारण गर्न मद्दत गर्छ।
अनुशासित शिफ्ट ह्याण्डओभर रेकर्डहरू
अनुशासित क्रशर प्लान्ट सञ्चालन ह्याण्डओभरलाई प्रक्रिया नियन्त्रणको एक भागको रूपमा व्यवहार गर्दछ। एउटा राम्रो शिफ्टलाई अस्पष्ट परिवर्तन नोटले नष्ट गर्न सकिन्छ। अपरेटरहरूले प्रत्येक ह्याण्डओभरमा फिड दर, स्क्रिनको स्थिति, धातु-डिटेक्टरको ट्रिपहरू, र कुनै असामान्य आवाज वा तापको बारेमा रेकर्ड गर्नुपर्छ। छोटो लिखित लग र एउटा वॉक-अराउण्डले अर्को क्रु शुद्ध अवस्थामा सुरु गर्न सक्छ। आइएसओ ९००१ प्रक्रिया नियन्त्रणद्वारा समर्थित यो अनुशासनले साना दोषहरू — जस्तै गर्म बेयरिङ, ढिलो स्कर्ट — लाई सस्तो मूल्यमा मर्मत गर्न सकिने अवस्थामा पक्राउँछ, जुन लाइन रोकिएपछि मर्मत गर्न धेरै महँगो हुन्छ।
स्थिर उत्पादनको लागि संचालन र खरिद सल्लाह
विश्वसनीय क्रशर प्लान्ट सञ्चालन यो ठूला निराकरणहरूबाट होइन, दैनिक साना आदतहरूबाट निर्माण गरिन्छ। एकरूप फिड दर कायम राख्नुहोस्, च्याम्बरमा फिड चोक गर्नुहोस्, अनावश्यक धातु रोक्नुहोस्, र स्क्रिनिङ मार्फत ग्रेडेसनलाई नियन्त्रण गर्नुहोस्। परिवर्तनलाई कम राख्न डिजिटल निगरानी र कडा ह्यान्डओभर प्रयोग गर्नुहोस्। खरिदको लागि, क्रशरलाई सामग्रीको कठोरता र घर्षणसँग मिलाउनुहोस्, आपूर्तिकर्ताले ईपीसी लेआउट र स्पेयर-पार्ट्स सहयोग प्रदान गर्दछ भनी पुष्टि गर्नुहोस्, र गार्डिङ र लकआउटले ओएसएचए २९ सीएफआर १९१० सँग मिल्दो छ भनी प्रमाणित गर्नुहोस्। लाइनरको घिस्रण र स्क्रिन मेशको नियमित अन्तरालमा निरीक्षण गर्नुहोस्, र घिस्रण पार्टहरूको लागि बफर स्टक राख्नुहोस्। स्थिर उत्पादन ठूला मेसिनहरूभन्दा बरु अनुशासित संचालनमा निर्भर गर्दछ।
बारम्बार सोधिने प्रश्नहरू
प्रश्न
क्रशरलाई स्थिर उत्पादनमा चलाउन कुन फिड दर राख्नुपर्छ?
उत्तर: क्रशरको डिजाइन क्षमतासँग मिलाएर स्थिर फिड दर राख्नुले क्याम्बरमा अत्यधिक भार वा खाली हुने अवस्था रोक्छ। अपरेटरहरूले लोडरका साइकलहरू नियन्त्रण गर्नुपर्छ र कम्पन्सिल फिडरले सामग्रीलाई कन्भेयरमा निरन्तर गतिमा मिटर गर्न दिनुपर्छ। एम्प ड्र र बेल्ट लोड निरीक्षण गरेर लक्षित उत्पादन दर कायम राख्न सकिन्छ। समान फिडिङले पहिरने भागहरूको संरक्षण गर्छ, कम्पन कम गर्छ र सम्पूर्ण शिफ्टभरि ग्रेडेसन स्थिर राख्छ, जसले अपरेटरमा तनाव नपर्ने गर्छ।
प्रश्न
किन चोक फिडिङले क्रशरको प्रदर्शन सुधार गर्छ?
उत्तर: चोक फिडिङले क्रशिङ क्याम्बरलाई भरिएको राख्छ, जसले ढुङ्गाले ढुङ्गालाई क्रश गर्छ भनेर स्टीलले खाली लाइनरमा प्रहार गर्न दिँदैन। पूर्ण क्याम्बरले रिडक्सन अनुपात बढाउँछ र कण आकार सुधार गर्छ, जबकि लाइनरमा घर्षण समान रूपमा फैलिन्छ। यसको अभावमा लाइनरहरू टुक्राटुक्रामा घिसिन्छन् र उत्पादन घट्छ। अपरेटरहरूले शिखर लोडिङको समयमा फिड हप्परको किनारामा सामग्री ओभरफ्लो नहुने गरी अनुशंसित भरण स्तर कायम राख्न फिड दर समायोजन गर्नुपर्छ।
प्रश्न
ट्र्याम्प धातु क्रशरभित्र कसरी रोक्न सकिन्छ?
उत्तर: प्राथमिक क्रशर अगाडि नल्ट गरिएको चुम्बक र कन्भेयर बेल्टमा धातु डिटेक्टर स्थापना गर्नुहोस् जसले बकेट दाँत, रिबार र ड्रिल स्टील जस्ता वस्तुहरू पक्राउन सक्छ। जब डिटेक्टरले अलार्म गर्छ, फिडर रोक्नुहोस् र त्यो वस्तु कक्षमा पुग्नुभन्दा अघि नै हटाउनुहोस्। नियमित रूपमा चुम्बकको निरीक्षण गर्दा यसको पक्राउने शक्ति उच्च राख्न सकिन्छ। यो सरल अवरोधले अचानक लाइनर र रोटरको क्षति रोक्छ जसले लामो, महँगो र अप्रत्याशित रूपमा लाइन बन्द हुने समस्या उत्पन्न गर्छ।
प्रश्न
दैनिक उत्पादन क्षमता स्थिर राख्न कुन मोनिटरिङ उपकरणहरू सहयोगी हुन्छन्?
उत्तर: बेल्ट स्केल, लोड सेल र एम्प मिटरहरू डिजिटल ड्यासबोर्डमा आँकडा पठाउँछन् जसले वास्तविक समयमा उत्पादन क्षमता, फिड दर र कक्षको स्तर देखाउँछ। जब ग्रेडेसन घट्दै छ वा कन्भेयरमा अत्यधिक भार आइरहेको छ भनेर अलार्मले संकेत गर्दा क्रशर प्लान्ट अपरेसन सुध्रिन्छ, जसले उत्पादनमा कमी आउनुभन्दा अघि नै हस्तक्षेप गर्न सकिन्छ। दूरस्थ मोनिटरिङले एउटै पर्यवेक्षकले कतिपय लाइनहरूको नियन्त्रण गर्न र जल्दै अगाडि नै हस्तक्षेप गर्न सक्छ, जसले अस्थिर सञ्चालनले सामान्यतया लुकाएको गुप्त डाउनटाइम घटाउँछ जुन साइटमा टूटन आउनुभन्दा अघि सम्म नै देखिँदैन।
प्रश्न
शिफ्ट ह्याण्डओभर रेकर्डहरू कहिले पूरा गर्नुपर्छ?
उत्तर: ह्यान्डओभर रेकर्डहरू प्रत्येक चेन्जओभरमा, बाहिर जाँदै गर्ने क्रु ले संयन्त्र छोड्नु अघि लेख्नुपर्छ। फिड दर, स्क्रिनको स्थिति, मेटल-डिटेक्टरका ट्रिपहरू, र गोलाइ गर्दा पाइएका कुनै असामान्य आवाज वा तापक्रम लगायतका विवरणहरू लोग गर्नुपर्छ। एउटा सानो लिखित नोट सँगै घेरो गरी हिँड्नुले अर्को क्रुलाई अनुमान नगरी नै काम सुरु गर्न सक्छ। यो अनुशासनले साना दोषहरूलाई सस्तोमा सच्याउन सकिने अवस्थामा नै पक्राउँछ र तिनीहरूले पछि उत्पादन लाइन रोक्न नदिन्छ।