
 EN
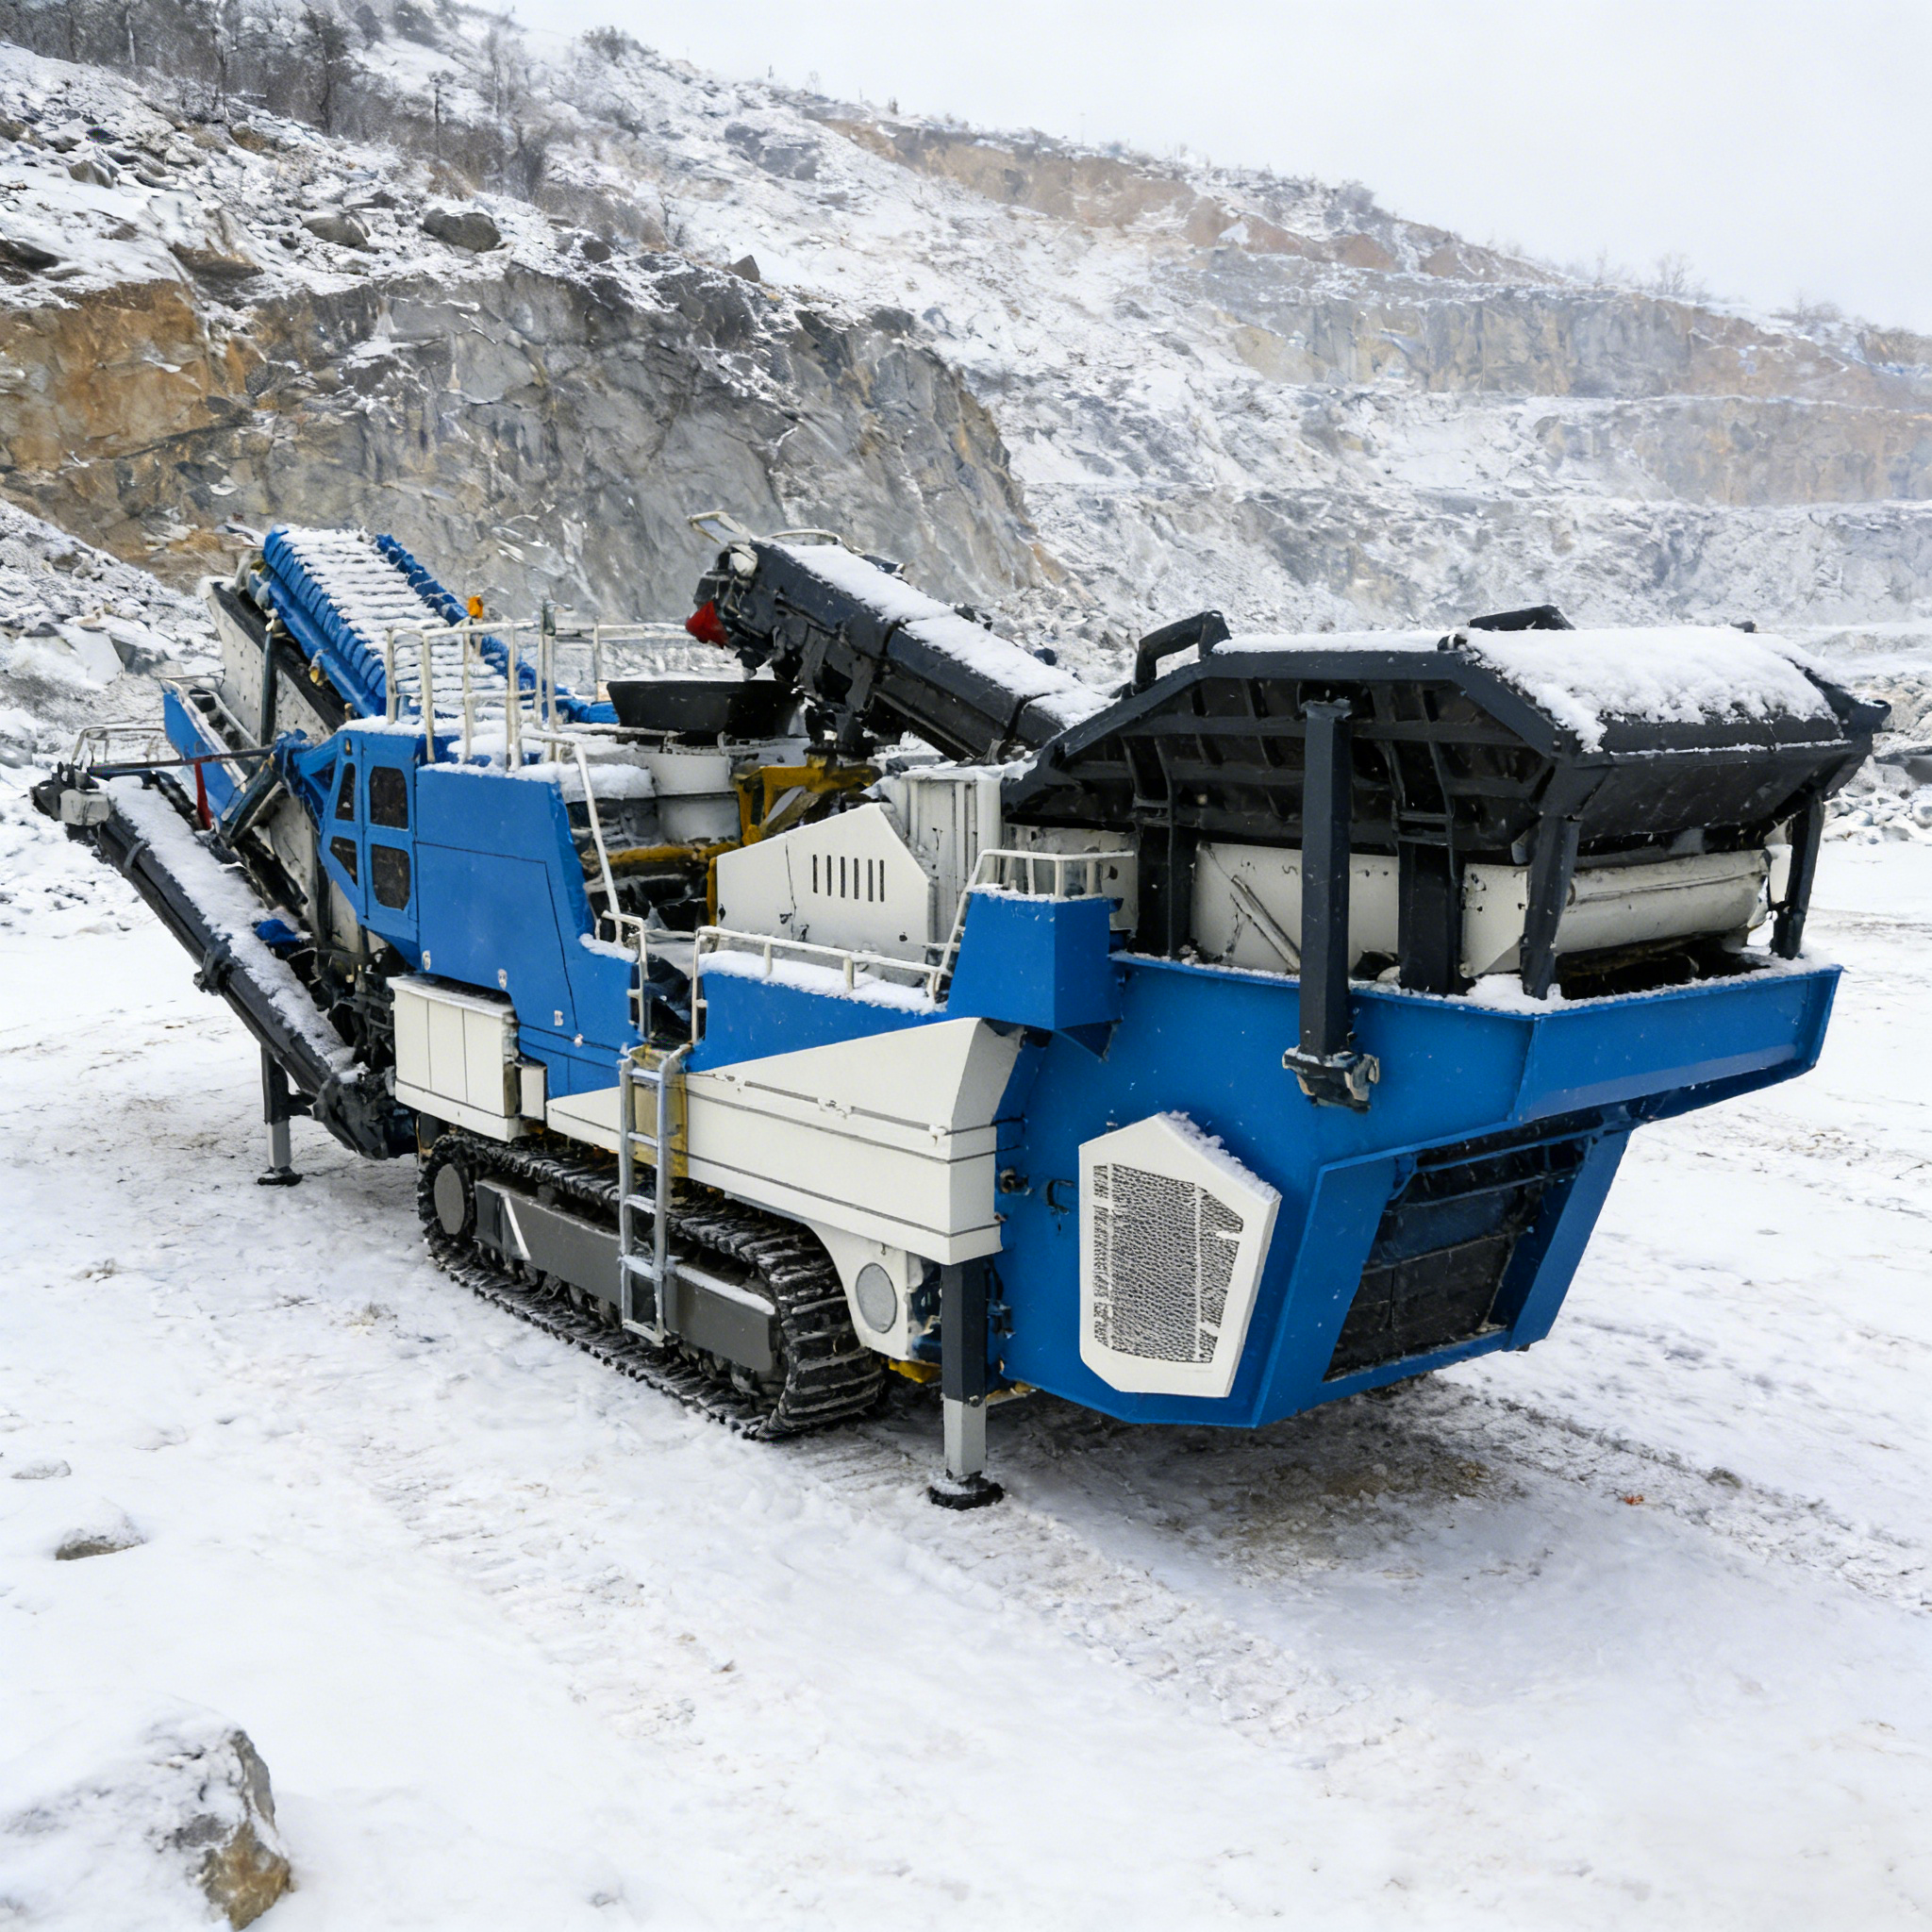
အဆက်မပါသော အစုလုံးပေးပို့မှုသည် စနစ်ကျသော လုပ်ဆောင်မှုပေါ်တွင် မှီခိုပါသည် ချောက်စက်ရုံ လုပ်ဆောင်မှု စက်၏ အရွယ်အစားသီးသန့်ပေါ်တွင်သာ မဟုတ်ဘဲ အချိန်နှင့်တစ်ပါတည်း အလုပ်လုပ်နေသော ထုတ်လုပ်မှုလိုင်းသည် မျှတသော အမျှင်ဖြန့်မှုကို ပေးစေပါသည်။ အသုံးပျော့စက်ပစ္စည်းများကို ကာကွယ်ပေးပါသည်။ ဒီဇိုင်းအတိုင်း ထုတ်လုပ်နိုင်မှုနှင့် နီးစပ်သော ထုတ်လုပ်မှုနှုန်းကို ထိန်းသိမ်းပေးပါသည်။ စက်ရုံများအများစုသည် စက်ပစ္စည်းများ ပျက်စေခြင်းကြောင့် မဟုတ်ဘဲ မတ်တပ်ဖောက်ထွင်းမှု၊ ညစ်ညမ်းမှုနှင့် လွှဲပေးမှုဆိုင်ရာ စနစ်ကျမှု အားနည်းမှုတို့ကြောင့် ထုတ်လုပ်မှု ဆုံးရှုံးလေ့ရှိပါသည်။ ဤလမ်းညွှန်ချက်တွင် နေ့စဉ် TPH ကို တည်ငြိမ်စေရန်နှင့် အစိတ်အပိုင်းများ၏ သက်တမ်းကို ရှည်လောင်စေရန် လက်တွေ့ကျသော လုပ်ဆောင်မှုအဆင့်များကို ဖော်ပြထားပါသည်။
တည်ငြိမ်သော အစားအစာ ပေးပို့မှုအုတ်မူမှုကို တည်ဆောက်ခြင်း
ပုံမှန်ဖြစ်သော ပစ္စည်းစီးဆင်မှုဖြင့် အစားအစာ ပေးပို့နှုန်းကို ထိန်းချုပ်ခြင်း
အားကောင်းတယ် ချောက်စက်ရုံ လုပ်ဆောင်မှု အစွန်းမှ စတင်ပါသည်။ တူးဖော်ရေးစက်များနှင့် လော်ဒာများသည် အများအားဖြင့် အချိန်ပိုင်းအလိုက် ထည့်သွင်းလေ့ရှိပြီး ပိုမိုကြီးမားသော အမြင့်များကို ဖန်တီးကာ ပထမအဆင့် ကုန်းတွင်းခွဲစက်ကို အလွန်အမင်း ဖိအားပေးပြီး အနိမ့်များကို ဖန်တီးကာ ၎င်းကို အားနည်းစေသည်။ အမျှတသော အစွန်းပေးမှုနှုန်းသည် တည်ငြိမ်သော ထုတ်လုပ်မှုအတွက် အရေးအကြီးဆုံး ထိန်းချုပ်မှုဖြစ်သည်။ လော်ဒာအစီအစဥ်များကို လုပ်သောသူများသည် ထိန်းညှိရမည်ဖြစ်ပြီး ပုံမှန်နှုန်းဖြင့် ပစ္စည်းများကို ကုန်းတွင်းခွဲစက်သို့ ပို့ဆောင်ရန် တုန်ခါမှုဖော်နေသော အစွန်းပေးစက်ကို အသုံးပြုရမည်ဖြစ်သည်။ အရှိန်မြင်းသော အစွန်းပေးမှုများသည် ကုန်းတွင်းခွဲစက်ကို ကိုယ်ပိုင်အားကို ဆန့်ကျင်၍ အလုပ်လုပ်ရန် ဖော်ပေးပြီး တုန်ခါမှုကို မြင့်တက်စေကာ ဘေရာင်းများ၏ သက်တမ်းကို တိုတောင်းစေသည်။ ညီညာသော ဝန်ပုံစံသည် ယုံကြည်စေသော ထုတ်လုပ်မှု၏ အခြေခံဖြစ်သည်။
အရှိန်မြင်းသော အမြင့်များကို ညီညာစေရန် အရှိန်မြင်းသော အမြင့်များနှင့် တုန်ခါမှုဖော်နေသော အစွန်းပေးစက်ကို အသုံးပြုပါ
သင့်လျော်သောအရွယ်အစားရှိသည့် surge bin သည် မော်တော်ကားများမှ ပိုမိုမြန်ဆန်စွာ ဖောင်းပေးသည့် ပစ္စည်းများကို စုပုံထားပြီး ခုန်ပေးသည့် feeder မှတဆင့် ပုံမှန်အောင် ဖောင်းပေးပါသည်။ ဤ buffer သည် နောက်ဆက်တွဲ screening နှင့် crushing အဆင့်များကို အရှိန်အဟုန်ဖောင်းပေးမှုများမှ ကာကွယ်ပေးပါသည်။ Surge bin ကို variable-speed conveyor နှင့် တွဲဖက်အသုံးပြုခြင်းဖြင့် မော်တော်ကားများ အုပ်စုလိုက်ရောက်လာသည့်အခါတွင်ပါ စက်ရုံသည် သတ်မှတ်ထားသည့် throughput ကို ထိန်းသိမ်းနိုင်ပါသည်။ ထို့ကြောင့် ဖောင်းပေးမှုများသည် ပိုမိုညီညာပါသည်၊ amp spikes များသည် လျော့နည်းပါသည်နှင့် အလုပ်အများအပြားတွင် ထုတ်ကုန်၏ gradation သည် ပိုမိုတည်ငြိမ်ပါသည်။ Crusher သို့ ဝင်ရောက်ရှိမည့် ပစ္စည်းများကို အရင်ဆင်ပေးခြင်းဖြင့် chamber ထဲသို့ မှန်ကန်သည့်နှုန်းဖြင့် ဝင်ရောက်နိုင်ပါသည်။
Crushing chamber ကို ကာကွယ်ရန် Choke Feeding ကို အသုံးပြုပါ
မည်သည့် ချောက်စက်ရုံ လုပ်ဆောင်မှု ၊ ခိုက်ခ်ဖီဒင်းလုပ်ခြင်းသည် ကရှာ့ခ်ခ်မ်ဘာကို အပြည့်အဝဖြစ်စေပါသည်။ ထို့ကြောင့် ကျောက်များသည် သံမှုန်များနှင့် တိုက်မိခြင်းမရှိဘဲ ကျောက်များကို ကျောက်များဖြင့်သုံး၍ ဖွဲ့စည်းထားခြင်းဖြစ်ပါသည်။ KPC နှစ်ခုပါသော ခ်မ်ဘာပါသော မာကျောသော ကျောက်ခွဲစက်များနှင့် အလေးချိန်များသော ဟမ်မာမောဒယ်များအတွက် ခ်မ်ဘာကို အပြည့်အဝထားခြင်းဖြင့် လျှော့ချမှုနှုန်းကို မြင့်မားစေပါသည်။ အပိုများသော အမျှင်များကို ဖွဲ့စည်းပေးပါသည်။ ခိုက်ခ်ဖီဒင်းမှုမရှိပါက လိုင်နာများသည် မတေးမျှမှုဖြင့် ပုံပေါ်လာပါသည်။ ထုတ်လုပ်မှုပမာဏသည်လည်း ကျဆင်းသွားပါသည်။ အော်ပရေတာများသည် ခ်မ်ဘာအဆင့်ကို စောင်းကြည့်ပြီး အက်ဖ်ဖီဒ်နှုန်းကို ညှိပေးရပါမည်။ ထိုသို့ဖြင့် ပစ္စည်းများသည် အက်ဖ်ဖီဒ်ဟော်ပါအစွန်းမှ မကျော်လွန်စေဘဲ အက်ဖ်ဖီဒ်အဆင့်အတိုင်း ထိန်းသိမ်းထားရပါမည်။
ဘလောက်ခ် ညစ်ညမ်းမှုနှင့် ဟော်လ်ဂရေဒေရှင်
ပုံပေါ်လာသော မက်တယ်များကို အသုံးပြုသော အစိတ်အပိုင်းများသို့ ရောက်မီ ရပ်တန့်ပေးပါ
တစ်ကြိမ်တိုင်း ချောက်စက်ရုံ လုပ်ဆောင်မှု ထရမ့်ပ် မက်တယ်ကို အန္တရာယ်အများဆုံးအဖြစ် သတ်မှတ်သင့်ပါသည်။ ဘက်ကက် သွေးများ၊ ရီဘာများနှင့် ဒရီလ် သေးလ်များသည် ဟမ်မာများ၊ ရိုတာများနှင့် လိုင်နာများကို စက္ကန်းအနက် ပျက်စီးစေနိုင်ပါသည်။ ပထမအဆင့် ခြုံခြုံစက်အရှေ့တွင် ချိတ်လုပ်ထားသော သံလိုက်ကို တပ်ဆင်ပါ။ ကုန်စည်သယ်လိုင်း ပိုက်လိုင်းပေါ်တွင် သံမဏိ စစ်ထုတ်စက်ကို တပ်ဆင်ပါ။ သံမဏိ စစ်ထုတ်စက် အသံမှုန်သောအခါ စက်ရုံသည် ဖီဒါကို ခဏရပ်ပြီး သံမဏိကို ခန္တာထဲသို့ ဝင်ရောက်မီ ဖယ်ရှားရန် လုပ်ဆောင်ရပါမည်။ OSHA 29 CFR 1910 စက်ပစ္စည်းများကို ကာကွယ်ရေး လိုအပ်ချက်များသည် ထိုသို့သော ရပ်နေမှုများအတွင်း ရှုပ်ထွေးနေသော ပိုက်လိုင်းများနှင့် ခြုံခြုံစက်များကို ထိန်းချုပ်ထားရန် အကြောင်းရင်းကို ပိုမိုထောက်ပံ့ပေးပါသည်။
လိုက်မ်စ်တုန်း အမျှတ်ဖော်မှု အမျှတ်ဖော်မှုကို ဖိအားအောက်တွင် ထိန်းသိမ်းခြင်း
နောက်ခံအခြေအနေ - ဟူနန်ပြည်နယ်၊ လီယူယန်မြို့ရှိ ခဲသွေးကျောက်လုပ်ငန်းတစ်ခုသည် ဒေသခံ ကွန်ကရစ်စက်ရုံများအတွက် ၂၅၀ မှ ၃၅၀ တန်/နေ့ အထိ အရှိန်တူညီသော အရွယ်အစားများဖြင့် ထုတ်လုပ်ရန် လိုအပ်ခဲ့သည်။ ပြဿနာ - အစောပိုင်း စမ်းသပ်မှုများတွင် အရွယ်အစားများ မတ်မတ်မက်မက်ဖြစ်ပြီး စခရင်များ အလွန်အမင်း ဖိအားခံရခြင်းများ ဖြစ်ပေါ်ခဲ့သည်။ အကြောင်းမှာ ကုန်တင်ကုန်သုံးယာဥ်များမှ အကြိမ်ကြိမ် အများအပြား ထုတ်လေးခြင်းနှင့် အပိုအမှုန်များ (tramp rebar) သည် ချောက်ခွဲစက်အတွင်းသို့ ဝင်ရောက်ခဲ့ခြင်းကြောင့်ဖြစ်သည်။ ဖြေရှင်းနည်း - ထိုလိုင်းတွင် KPC1313 နှစ်ခန်းပါ ချောက်ခွဲစက်ကို ဗိုက်ဘရေတ်ဖီဒါ၊ သဲဆေးစက်နှင့် ကိုက်ညီသော စခရင်များ၊ ကြေးနီကြိုးများကို ချိတ်ဆက်ထားသော မေဂျက်နက် (suspended magnet) နှင့် သံမဏိ ရှာဖွေရေးစက် (metal detector) တို့ဖြင့် တွဲဖက်အသုံးပြုခဲ့သည်။ အကျိုးသက်ရောက်မှု - အရွယ်အစားများ အတိအကျ သတ်မှတ်ချက်များအတွင်း တည်ငြိမ်စွာ ထိန်းသိမ်းနိုင်ခဲ့ပြီး ပြန်လည်ချောက်ခွဲမှုများ လျော့ကျခဲ့ကာ နေ့စဉ် ထုတ်လုပ်မှုပမာဏသည် အလုပ်အမှုန်အစိုးရများတွင် တည်ငြိမ်စွာ ရှိနေခဲ့သည်။ ထိုလိုင်းသည် အမှန်တကယ် ဖိအားကို ခံရသည့်အခါတွင် အရွယ်အစားများကို မည်သို့ တည်ငြိမ်စွာ ထိန်းသိမ်းနိုင်ကြောင်း ပြသပေးခဲ့သည်။ ချောက်စက်ရုံ လုပ်ဆောင်မှု အရွယ်အစားများကို အမှန်တကယ် ဖိအားကို ခံရသည့်အခါတွင် တည်ငြိမ်စွာ ထိန်းသိမ်းနိုင်ခဲ့သည်။
ကုန်သုံးပို့လေးစက်နှင့် ကူးပေးရေးနေရာများကို သန့်ရှင်းစေရန်
အပိုင်းခြားမှုနေရာများတွင် စီးထွက်မှုဖြစ်ပွားခြင်းသည် မျှော်မှန်းမထားသော ရပ်နေမှုများကို ဖော်ပေါ်စေပြီး ဘော်ဒီအား ပုံစဥ်ကို ပျက်စီးစေသည်။ ပြန်လည်သယ်ဆောင်ရာတွင် ကုန်စည်များ ကျန်ရစ်ခြင်းနှင့် စကားထောင်များ ပိတ်ဆို့ခြင်းတို့ကြောင့် အလွန်သေးငယ်သော ကုန်စည်များ စုပုံလာပြီး အိုင်ဒလာများ ရပ်တန့်သွားသည်။ ကုန်စည်သယ်လိုင်း ဂေလ်လီရီကို နေ့စဉ်သန့်ရှင်းရှင်းလုပ်ခြင်းနှင့် စကားထောင်ပေါင်းများကို အချိန်မှီ ညှိပေးခြင်းဖြင့် ကုန်စည်များ အဆက်မပြတ် သယ်ဆောင်နိုင်သည်။ ISO 9001 အရ အရည်အသွေးထိန်းချုပ်မှုသည် မှတ်တမ်းတင်ထားသော သန့်ရှင်းရေးစစ်ဆေးမှုများကို လိုအပ်ပြီး ၎င်းသည် အချိန်နှင့်မီ သန့်ရှင်းရေးလုပ်ငန်းများကို ထပ်ခါထပ်ခါ လုပ်ဆောင်နိုင်သော လုပ်ငန်းစဉ်အဖြစ် ပြောင်းလဲပေးပြီး စက်မှုလုပ်ငန်း အချိန်မှီ လုပ်ဆောင်နိုင်မှုကို ကာကွယ်ပေးသည်။ သန့်ရှင်းသော အပိုင်းခြားမှုနေရာများသည် ဖုန်မှုန်များ ထွက်ပေါ်မှုကိုလည်း လျော့နည်းစေပြီး အလုပ်သမားများအတွက် ပိုမိုလုံခြုံပြီး ပိုမိုစိမ်းလျော်သော မိုင်းတွင်းနေရာကို ဖန်တီးပေးသည်။
အချိန်နှင့်တစ်ပါတ်တွင် စောင်းကြည့်ခြင်းနှင့် သန့်ရှင်းစွာ လွှဲပေးခြင်း
ဒစ်ဂျစ်တယ် မိုင်းစနစ်များဖြင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုကို လုပ်ဆောင်ခြင်း
ထိရောက်မှု ချောက်စက်ရုံ လုပ်ဆောင်မှု ဒစ်ဂျစ်တယ်မိုင်းထိန်းချုပ်မှုအပေါ် အခြေခံသည်။ လေးချိန်ခွက်များ၊ ဘယ်လ့်စ်ကေးလ်များနှင့် အမ်ပီယာမီတာများသည် စီးဆင်းမှုနှုန်း၊ ဖီဒ်နှုန်းနှင့် ခေမ်ဘာအဆင့်ကို အချိန်နှင့်တစ်ပါတ်တွင် ပြသသည့် ဗဟိုဒက်ရှ်ဘုတ်သို့ အချက်အလက်များ ပေးပို့သည်။ ဂရေဒေးရှင်းကျဆင်းခြင်း သို့မဟုတ် ကွန်ဗေယာသည် ထွက်ပေါ်မှု ကျဆင်းမှုဖြစ်မှီ အလှမ်းဝေးသော အသိပေးခြင်းများဖြင့် အသိပေးသည်။ အဝ remote စောင်းကြည့်မှုဖြင့် တစ်ဦးသော စီမံခန့်ခွဲသူသည် ထုတ်လုပ်မှုလိုင်းများစွာကို စီမံခန့်ခွဲနိုင်ပြီး အစောပိုင်းတွင် စွက်ဖက်နိုင်သည်။ ထို့ကြောင့် မတည်ငြိမ်သော လုပ်ဆောင်မှုများကြောင့် ဖုံးကွယ်နေသည့် အချိန်ဆုံးမှုကို လျော့နည်းစေပြီး ပေါက်ကွဲမှုဖြစ်မှီ ကာကွယ်နိုင်သည်။ အချိန်ကာလအလိုက် အချက်အလက်များသည်လည်း အရည်အသွေး ကျဆင်းမှုဖြစ်မှီ အသုံးပျော်ပစ္စည်းများကို အချိန်မှီ အစားထိုးရန် လမ်းညွှန်ပေးသည်။
အလုပ်အကူအမှုအဝါးများ လွှဲပေးခြင်းမှတ်တမ်းများ
စနစ်ကျသော ချောက်စက်ရုံ လုပ်ဆောင်မှု လွှဲပေးခြင်းကို လုပ်ငန်းစဉ်ထိန်းချုပ်မှု၏ အစိတ်အပိုင်းတစ်ခုအဖြစ် သတ်မှတ်သည်။ ကောင်းမွန်သည့် အလုပ်အကူအမှုအဝါးသည် မှုန်ညင်းသည့် လွှဲပေးခြင်းမှတ်စုဖြင့် ပျက်စီးနိုင်သည်။ အလုပ်သမားများသည် လွှဲပေးခြင်းအချိန်တွင် ဖီဒ်နှုန်း၊ စ်ခရင်အခြေအနေ၊ သတ္တုဖော်ပွဲများ ဖြစ်ပွားမှုများနှင့် ထူးခြားသည့် အသံ သို့မဟုတ် အပူခံစားမှုများကို မှတ်သုံးရမည်။ အတိုချုပ်ရေးသားထားသည့် မှတ်တမ်းတစ်ခုနှင့် လှည့်လည်စောင်းကြည့်ခြင်းတွင် နောက်လာမည့် အဖွဲ့သည် သန့်ရှင်းစွာ စတင်နိုင်သည်။ ISO 9001 လုပ်ငန်းစဉ်ထိန်းချုပ်မှုဖြင့် အားပေးထားသည့် ဤစနစ်သည် အသုံးပျော်ပစ္စည်းများကို အလွယ်တကူ ပြုပြင်နိုင်သည့် အချိန်တွင် ဖမ်းမိပေးသည်။ ဥပမါ- ပူနေသည့် ဘီယာရင်း သို့မဟုတ် လွှဲနေသည့် စကတ်များကို လိုင်းကို ရပ်တန်းစေမှီ ဖမ်းမိပေးသည်။
အခြေခံထုတ်လုပ်မှုနှင့် ဝယ်ယူရေးဆိုင်ရာ အကူအညီများ
ယူဆနိုင်သည့် ချောက်စက်ရုံ လုပ်ဆောင်မှု စက်သည် နေ့စဉ်အသုံးပြုမှုအလေးပေးသော အသေးစားအလေ့အကျင့်များဖြင့် တည်ဆောက်ထားခြင်းဖြစ်ပြီး အထူးကြိုးစားမှုများဖြင့် မဟုတ်ပါ။ အစားထိုးမှုနှုန်းကို တည်ငြိမ်စေရန် အမျှတစွာထိန်းသိမ်းပါ၊ ခန်းထဲသို့ အစားထိုးမှုကို အကောင်းဆုံးထိန်းသိမ်းပါ၊ အနှောင့်အယှက်ဖြစ်စေသော သံမဏိများကို ပိတ်ထားပါ၊ စစ်ထုတ်မှုအတွင်း အရွယ်အစားကို စောင်းကြည့်ပါ။ ဒစ်ဂျစ်တယ်စောင်းကြည့်မှုစနစ်များနှင့် တင်ဆောက်မှုလုပ်ငန်းစဉ်ကို တင်းကြပ်စွာလုပ်ဆောင်ခြင်းဖြင့် အပေါ်အောက်ကွဲပြားမှုကို အနိမ့်ဆုံးထိန်းသိမ်းပါ။ ဝယ်ယူရေးအတွက် ကုန်ကုန်ပစ္စည်း၏ မာက်န်းမှုနှင့် ပွန်းပဲမှုအတွက် ကုန်ကုန်ခွဲစက်ကို ကောင်းစွာကိုက်ညီအောင် ရွေးချယ်ပါ၊ ပေးသွင်းသူသည် EPC အစီအစဉ်နှင့် အပိုပစ္စည်းများအတွက် အထောက်အပံ့ပေးနိုင်ကြောင်း အတည်ပြုပါ၊ ကာကွယ်ရေးနှင့် လော့ခ်အော့ထ်စနစ်များသည် OSHA 29 CFR 1910 နှင့် ကိုက်ညီကြောင်း အတည်ပြုပါ။ လိုင်နာများ၏ ပွန်းပဲမှုနှင့် စစ်ထုတ်မှုဇယားများကို သတ်မှတ်ထားသော အချိန်များတွင် စစ်ဆေးပါ၊ ပွန်းပဲမှုအတွက် အပိုပစ္စည်းများကို အနည်းဆုံး အရှိန်အဟောင်းအဖြစ် သိမ်းဆောင်ထားပါ။ တည်ငြိမ်သော ထုတ်လုပ်မှုသည် စက်အရွယ်အစားကို ကြီးမားစေခြင်းထက် စက်လုပ်ဆောင်မှုကို စနစ်တကျ လုပ်ဆောင်ခြင်းပေါ်တွင် အများအားဖြင့် မှီတည်ပါသည်။
မေးလေ့ရှိသောမေးခွန်းများ
မေးခွန်း
ကုန်ကုန်ခွဲစက်ကို တည်ငြိမ်သော ထုတ်လုပ်မှုဖြင့် လုပ်ဆောင်စေရန် အစားထိုးမှုနှုန်းကို မည်မျှထားရမည်နည်း။
အဖြေ။ ကရပ်ရှား၏ ဒီဇိုင်းစွမ်းရည်နှင့် ကိုက်ညီသော တည်ငြိမ်သော အစားထိုးနှုန်းသည် ချောက်ထဲသို့ ဝင်ရောက်လာသော အလွန်အကျွံဖိအားပေးမှုများနှင့် ချောက်ကို အလုံအကြပ်မဖြစ်စေသော အချိန်များကို ကာကွယ်ပေးပါသည်။ လုပ်သမ်းများသည် လော်ဒါ စက်၏ လှည့်နှုန်းများကို ထိန်းညှိပြီး ဗိုင်းဘရေတ်ဖီဒါမှ ပုံမှန်နှုန်းဖြင့် ပစ္စည်းများကို ကွန်ဗေယာပေါ်သို့ ဖီဒ်ပေးရန် ခွင့်ပြုရပါမည်။ အမ်ပီယာဖော်ပြချက်နှင့် ဘော်လ်ထ်အပိုင်းပေါ်တွင် ပစ္စည်းများ၏ ပမာဏကို စောင်းကြည့်ခြင်းဖြင့် ပန်းတိုင်ဖြစ်သော ထုတ်လုပ်မှုနှုန်းကို ထိန်းသိမ်းနိုင်ပါသည်။ တည်ငြိမ်သော အစားထိုးမှုသည် ပုံပေါ်နေသော အစိတ်အပိုင်းများကို ကာကွယ်ပေးပြီး ကုန်းမှုန်မှုကို လျော့နည်းစေကာ တစ်နေ့တာအတွင်း အရည်အသွေးတူညီသော အရွယ်အစားများကို ထုတ်လုပ်ပေးနိုင်ပါသည်။
မေးခွန်း
ချောက်ထဲသို့ အလုံအကြပ်ဖီဒ်ပေးခြင်းသည် ကရပ်ရှား၏ စွမ်းဆောင်ရည်ကို မည်သို့မြှင့်တင်ပေးပါသနည်း။
အဖြေ။ ချောက်ထဲသို့ အလုံအကြပ်ဖီဒ်ပေးခြင်းဖြင့် ချောက်ထဲသို့ ကျောက်များ ပြည့်နေစေပါသည်။ ထိုသို့ဖြစ်ခြင်းကြောင့် ကျောက်များသည် သံမှုန်များနှင့် တိုက်မိခြင်းမရှိဘဲ ကျောက်များကို ကျောက်များဖြင့် ချောက်ပေးပါသည်။ ချောက်ထဲသို့ ပြည့်နေခြင်းကြောင့် လျှော့ချမှုနှုန်းများ မြင့်တက်ပြီး အမှုန်အမှုန်များ၏ ပုံသဏ္ဍာန်များ ပိုမိုကောင်းမွန်လာပါသည်။ ထို့အတူ လိုင်နာများပေါ်တွင် ပုံမှန်ဖြစ်သော ပုံပေါ်မှုများကို ဖြစ်ပေါ်စေပါသည်။ အဆိုပါ အလုံအကြပ်ဖီဒ်ပေးမှုမရှိပါက လိုင်နာများသည် နေရာအလိုက် ပုံပေါ်မှုများဖြစ်ပြီး ထုတ်လုပ်မှုပမာဏသည် ကျဆင်းပါသည်။ လုပ်သမ်းများသည် အကြံပြုထားသော ပြည့်နေမှုအဆင့်ကို ထိန်းသိမ်းရန် အစားထိုးနှုန်းကို ညှိရပါမည်။ ထို့အတူ အများဆုံးအချိန်တွင် အစားထိုးခြင်း ဟောပ်ပါမှု၏ အစွန်းမှ ပစ္စည်းများ ကျဆင်းမှုများကို ကာကွယ်ရပါမည်။
မေးခွန်း
ကရပ်ရှားထဲသို့ အပိုပေါ်နေသော သံမှုန်များကို မည်သို့ရှောင်ရှားနိုင်ပါသနည်း။
အဖြေ။ ပထမဆုံး ကရပ်ရှားစက်အရှေ့တွင် ချိတ်လုပ်ထားသော သံလိုက်ကို တပ်ဆင်ပါ။ ထို့အပြင် ကုန်စည်သယ်ဘောင်းဘောင်းပေါ်တွင် သံမှုန်စစ်စက်ကို တပ်ဆင်ပါ။ ဤသို့ပြုလုပ်ခြင်းဖြင့် ဘက်ကက်သီးများ၊ သံချောင်းများနှင့် ဒရိုက်စတီလ်များကို ဖမ်းမိနိုင်ပါသည်။ သံမှုန်စစ်စက်မှ အသံသိပ်သိပ်ထွက်လာပါက ဖီဒါကို ခဏရပ်ပြီး အရှေးနေရာမှ အရှေးအရှေးကုန်စည်များကို ဖယ်ရှားပါ။ သံလိုက်ကို ပုံမှန်စစ်ဆေးခြင်းဖြင့် ဖမ်းမိနိုင်မှုအားကို မြင့်မားစေနိုင်ပါသည်။ ဤရိုးရှင်းသော အတားအဆီးသည် လိုင်နာနှင့် ရိုတာများကို ရုတ်တရက် ပျက်စီးစေသည့် အန္တရာယ်ကို ကာကွယ်ပေးပါသည်။ ထိုသို့သော ပျက်စီးမှုများကြောင့် ထုတ်လုပ်မှုလိုင်းတွင် အချိန်ကုန်ပြီး စီမံမထားသော ရပ်နားမှုများ ဖြစ်ပေါ်လာနိုင်ပါသည်။
မေးခွန်း
နေ့စဉ်ထုတ်လုပ်မှုပမာဏကို တည်ငြိမ်စေရန် အသုံးပြုသည့် စောင်းမှုန်းကိရိယာများမှာ အဘယ်နည်း။
အဖြေ။ ဘောင်းဘောင်စကေးများ၊ လော့ဒ်ဆဲလ်များနှင့် အမ်ပီယာမီတာများသည် အများအားဖြင့် ဒစ်ဂျစ်တယ်ဒက်ရှ်ဘုတ်တွင် အချိန်နှင့်တစ်ပါက် ထုတ်လုပ်မှုပမာဏ၊ ဖီဒ်နှုန်းနှင့် ချမ်ဘာအဆင့်ကို ပြသပါသည်။ ထုတ်လုပ်မှုအများအားဖြင့် အရည်အသွေးအဆင့်ကျခြင်း သို့မဟုတ် ဘောင်းဘောင်များ အလွန်များပြားလာခြင်းကို အသိပေးသည့် အသံသိပ်သိပ်များ ထွက်လာပါက ထုတ်လုပ်မှုအများအားဖြင့် ပိုမိုကောင်းမွန်လာပါသည်။ အဝ remote စောင်းမှုန်းစနစ်များကို အသုံးပြုခြင်းဖြင့် တစ်ဦးတည်းသော စီမံခန့်ခွဲသူသည် လိုင်းများစွာကို တစ်ပါတည်း စီမံခန့်ခွဲနိုင်ပါသည်။ ထို့အပြင် ပြဿနာများကို အစေးအနေဖြင့် ဖမ်းမိနိုင်ပါသည်။ ထို့ကြောင့် ထုတ်လုပ်မှုလိုင်းများ တည်ငြိမ်မှုမရှိခြင်းကြောင့် ဖုန်းထားသည့် အချိန်ကုန်မှုများကို လျော့နည်းစေပါသည်။ ထိုသို့သော အချိန်ကုန်မှုများကို များသောအားဖြင့် လိုင်းပေါ်တွင် ပျက်စီးမှုဖြစ်ပါမှသာ သိရှိနိုင်ပါသည်။
မေးခွန်း
အလုပ်အဖွဲ့လဲလှယ်မှုမှတ်တမ်းများကို မှုန်းသည့်အချိန်တွင် ဖြည့်စွက်ရမည်နည်း။
အဖြေ။ လက်ရှိအဖွဲ့မှ နောက်အဖွဲ့သို့ လွှဲပေးရာတွင် စက်ရုံမှ လက်ရှိအဖွဲ့ထွက်ခွာရန်မီ လွှဲပေးခြင်းမှတ်တမ်းများကို ရေးမှုန်းရမည်။ အစားအစာပေးသည့်နှုန်း၊ စခရင်အခြေအနေ၊ သတ္တုစစ်ထေးမှုအတွက် အခြေအနေများ၊ အနီးစပ်ဆုံး လှည့်လည်စစ်ဆေးမှုအတွင်း တွေ့ရသည့် ထူးခြားသည့်အသံများ သို့မဟုတ် အပူများကို မှတ်တမ်းတင်ရမည်။ အတိုချုပ်ရေးသားထားသည့် မှတ်ချက်အနည်းငယ်နှင့် လှည့်လည်စစ်ဆေးမှုအနည်းငယ်ဖြင့် နောက်အဖွဲ့သည် မှန်ကန်သည့်အချက်များကို မသိဘဲ အလုပ်စတင်ရန် မလိုအပ်တော့ပါ။ ဤစနစ်ကြောင့် အသေးစားပြဿနာများကို ပိုမိုလွယ်ကူစွာ ဖြေရှင်းနိုင်ပြီး နောက်ပိုင်းတွင် ထုတ်လုပ်မှုလိုင်းကို ရပ်တန့်စေမည့် အခြေအနေများကို ကာကွယ်ပေးနိုင်ပါသည်။