
 EN
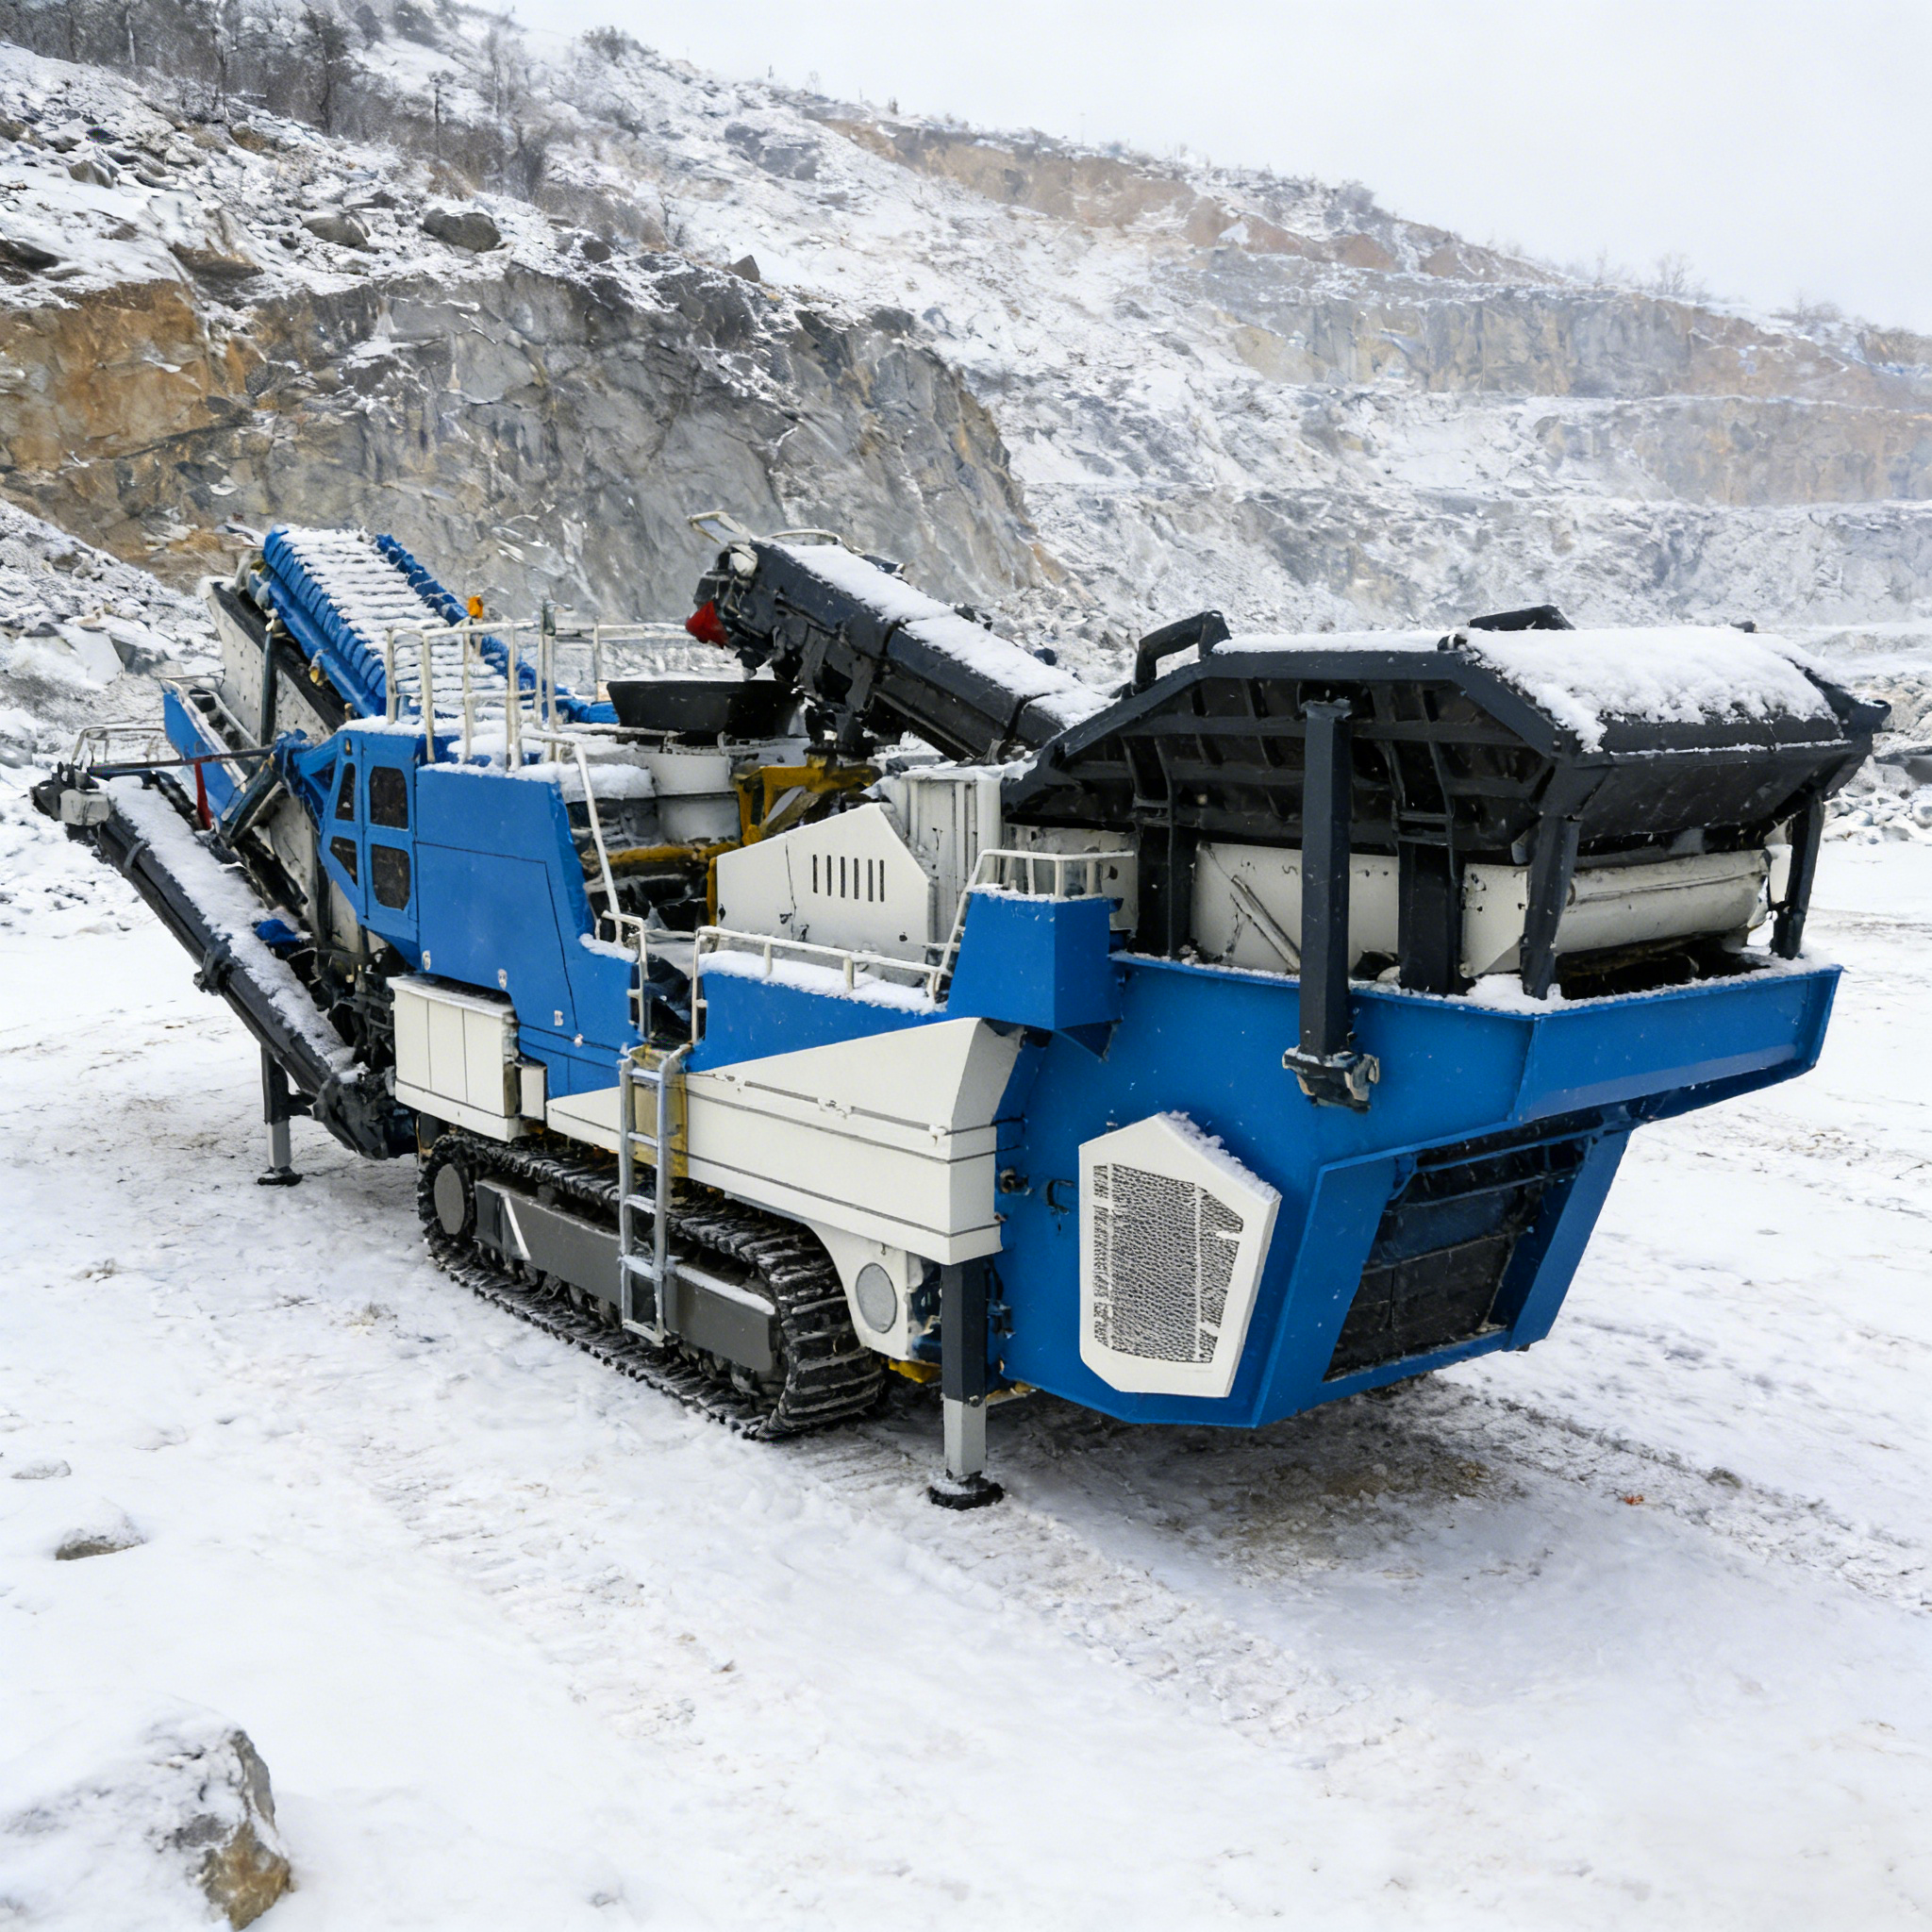
Тұрақты агрегаттық қорлар тәртіптілікке тәуелді Бұзғыш өнімінің жұмысы тек қана машина өлшеміне емес. Тұрақты қоректендіру жылдамдығында жұмыс істейтін өндіріс сызығы болжанатын фракциялауды, тозуға ұшырайтын бөлшектерді қорғайды және өндірістік қуатты жобалық деңгейге жақындатады. Көптеген өндіріс орындары шығысты жабдықтардың ақауына байланысты емес, бірақ тең емес жүктеу, ластану және қолданыс тәртібінің нашарлығына байланысты жоғалтады. Бұл нұсқаушы күндік TPH-ті тұрақтандыратын және компоненттердің қызмет ету мерзімін ұзартатын тәжірибелік жұмыс істеу әдістерін қамтиды.
Тұрақты қоректендірудің негізін құру
Қоректендіру жылдамдығын біркелкі материал ағысымен реттеу
Қуатты Бұзғыш өнімінің жұмысы тас тасымалдағыш құрылғысынан басталады. Экскаваторлар мен жүк көтергіштер жиі үзіліссіз тәртіпте тас тасымалдайды, бұл біріншілік ұнтақтағышқа артық жүктеме туғызатын шыңдар мен оның жетіспеушілігіне әкелетін ойыстар пайда болдырады. Тұрақты тас тасымалдау жылдамдығы — тұрақты шығыс көрсеткішін қамтамасыз етудегі ең маңызды басқару факторы. Операторлар жүк көтергіш циклдарын реттеуі керек және материалды конвейерге тұрақты қарқынмен беру үшін вибрациялық қоректендіргішке сүйенуі керек. Қатты үзіліссіз тас тасымалдау ұнтақтағышты өзіне қарсы жұмыс істеуге мәжбүр етеді, бұл вибрацияны көтереді және подшипниктердің қызмет ету мерзімін қысқартады. Тегіс жүктеме қисығы — сенімді өндірістің негізі.
Жүктемені теңестіру үшін Сёрдж Бин мен Вибрациялық Қоректендіргішті қолданыңыз
Дұрыс өлшемдегі көтергіш қойма жүк көтергіш автокөліктерден түсетін жүктеме шыңдарын сіңіреді және материалды вибрациялық бергіш арқылы тұрақты түрде шығарады. Бұл буфер экрандау мен сығу сатыларын соңғы қадамдағы шоктық жүктемелерден қорғайды. Көтергіш қойманы айнымалы жылдамдықтағы конвейермен жұптастыру зауытқа автокөліктер топтасып келген кезде де мақсатты өткізгіштік деңгейін сақтауға мүмкіндік береді. Нәтижесінде жүктеме қисығы тегісірек болады, амперлік шыңдар сиреледі және смена бойынша өнімнің фракциялық құрамы тұрақты болады. Сығу камерасына түсетін материал алдын-ала тегістеледі және дұрыс жылдамдықпен камераның ішіне енеді.
Сығу камерасын қорғау үшін «Тұтыну арқылы беру» әдісін қолданыңыз
Кез келген Бұзғыш өнімінің жұмысы , choke feeding қысымды толтыру режимін сақтайды, сондықтан тас тасты өзі-өзін ұрғызып, болат бос ішкі жабынына соғылмайды. KPC екі камералы қатты тастан жасалған ұнтақтағыш пен ауыр соққылы моделдер үшін толық камераны сақтау ыдырау коэффициентін көтереді және бөлшек пішінін жақсартады. Choke feeding болмаған кезде ішкі жабын теңсіз тозады және шығыс төмендейді. Операторлар камераның деңгейін бақылап, материалды ұсынылған толтыру деңгейінде ұстап, қоректендіру құйынның жиегінен асып кетпеуі үшін қоректендіру жылдамдығын реттеуі керек.
Блоктың ластануы мен қалдық гранулометриясы
Тозу бөліктеріне дейінгі трамп металын тоқтатыңыз
Әрбір Бұзғыш өнімінің жұмысы трэмп-металды жоғары деңгейдегі қауіп ретінде қарастыру керек. Себеттің тістері, арматура және бұрғылау болаты секундтар ішінде соққылық құрылғыларды, роторларды және ішкі қабырғаларды бұзады. Бастапқы ұнтақтағыштың алдына ілінген магнит орнатыңыз және ленталы конвейерге металл детекторын орнатыңыз, сонда ластанған жүктерді тоқтатуға болады. Металл детекторы сигнал берген кезде өндіріс қоректендіргішті тоқтатып, бұйымды қабылдау камерасына енбей тұрып тазартуы керек. OSHA 29 CFR 1910 машиналарды қорғау талаптары қозғалыстағы ленталар мен ұнтақтағыштарға мұндай тоқтатулар кезінде бақыланатын қатысу қажеттілігін негіздейді.
Әктастың мысалы: Жүктеме кезінде гранулометриялық құрамды сақтау
Артқы жағы: Хунань провинциясындағы Люян қаласындағы әктасты өңдеу кәсіпорны жергілікті бетон зауыттары үшін 250–350 Т/сағ өнімділік пен тұрақты фракцияларды талап етті. Мәселе: алғашқы іске қосуларда фракциялау біркелкі болмаған және конвейерлік сеңсерлер жиі асырылып кеткен, себебі автокөліктер жүктерін шашып тастаған кезде жоғары қысым пайда болған және қосымша арматура бұзылған бөлімге түсіп кеткен. Шешім: өндірістік сызық KPC1313 екі бөлмелі бұзғыш, вибрациялық қоректендіргіш, құм жуғыш және сәйкес келетін сеңсерлерден тұрды; сонымен қатар конвейерге ілінген магнит және металл детекторы орнатылды. Нәтиже: фракциялау тұрақты ұсталып, техникалық шарттарға сай қалды, қайта бұзу көлемі азайды және күндік өнімділік сменалар бойынша тұрақты қалды. Осы сызық тұрақтылықтың Бұзғыш өнімінің жұмысы нағыз жүктеме кезінде фракциялауды қалай ұстайтынын көрсетеді.
Конвейер мен берілу нүктелерін таза ұстаңыз
Тасымалдау нүктелеріндегі төгілу жүктің қисығын бұзатын кездейсоқ тоқтатуларға әкеледі. Қайтару белдеулеріндегі қалдық және бұғатталған етектерде ұсақ материал жиналып, роликтердің қозғалысын тоқтатады. Тасымалдағыш галереясын күнделікті тазарту мен уақтылы етектерді реттеу материалдың қозғалысын қамтамасыз етеді. ISO 9001 сапа бақылауы тазарту тексерістерін құжаттауды талап етеді, ол кездейсоқ тазалауды қайталанатын процеске айналдырады және жұмыс уақытын қорғайды. Таза тасымалдау нүктелері сонымен қатар тозаңдылықты азайтады және жұмысшылар үшін қауіпсізірек, экологиялық таза кен орнын қамтамасыз етеді.
Нақты уақытта бақылау және таза тапсыру
Сандық кен жүйелерімен үдеріс бақылауын іске қосу
Тиімді Бұзғыш өнімінің жұмысы цифрлық кен орнын басқаруға сүйенеді. Жүк ұяшықтары, тасымалдағыш таразылары және амперметрлер шығыс көрсеткішін, қоректендіру жылдамдығын және қабырға деңгейін көрсететін орталық панельге мәліметтер береді. Аларма сигналдары градацияның төмендеуін немесе тасымалдағыштың қозғалысының күшейуін шығыстың төмендеуінен бұрын хабарлайды. Алыстан бақылау арқылы бір ғана жетекші бірнеше өндірістік сызықтарды басқара алады және ерте қатысады, сондықтан тұрақсыз жұмыс кезінде жасырылып тұратын тоқтап қалу уақыты азаяды. Трендтік деректер сапа нашарлағаннан бұрын тозған бөлшектерді алмастыруға бағыт береді.
Ауысу кезіндегі құжаттаманы реттеу
Ұстанымды Бұзғыш өнімінің жұмысы ауысу процессті басқарудың бір бөлігі ретінде қарастырылады. Жақсы смена бірнеше сөзден тұратын белгісіз ауысу ескертпесімен жойылуы мүмкін. Операторлар әрбір ауысу кезінде қоректендіру жылдамдығын, сорттағыштың жағдайын, металл детекторының іске қосылуын, сондай-ақ кез келген ерекше дыбыс немесе жылу туралы жазып алуы керек. Қысқа жазбаша журнал мен жүріп қарау келесі бригаданың таза бастауына мүмкіндік береді. Бұл ISO 9001 процессті басқару стандартымен қолдау көрсетілетін реттілік аз қателерді — ыстық болып кеткен подшипникті немесе шетінің шлошкаланған бөлігін — оларды түзету қымбатқа түспейтін кезде анықтайды, ал тізбекті тоқтатқаннан кейін емес.
Тұрақты шығыс үшін жұмыс істеу және сатып алу бойынша кеңестер
Сенімді Бұзғыш өнімінің жұмысы бұл тұрақты шығыс күнделікті кішкентай дағдылардан құралады, қиын әрекеттерден емес. Қоректендіру жылдамдығын тұрақты ұстаңыз, камераға қоректендіруді шектеңіз, қоспаларға түскен металлды блоктаңыз және экрандау арқылы фракциялауды бақылаңыз. Ауытқуларды азайту үшін цифрлық бақылауды және қатал тапсыру процесін қолданыңыз. Сатып алу кезінде бұзғышты материалдың қаттылығы мен әйнекке әсер ету қабілетіне сәйкестендіріңіз, жеткізушінің EPC орналасуын және сақтандыру бөлшектерін қолдауын растаңыз, сонымен қатар қорғаныс пен блоктау OSHA 29 CFR 1910 стандартына сай екенін тексеріңіз. Линердің тозуын және экран торын белгіленген мерзімде тексеріңіз және тозуға ұшырайтын бөлшектердің қорын сақтаңыз. Тұрақты шығыс кеңістіктің үлкейтілуінен гөрі тәртіпті жұмыс істеуге негізделеді.
Жиі қойылатын сұрақтар
Сұрақ
Қоректендіру жылдамдығы қандай болғанда бұзғыш тұрақты шығыс көрсетеді?
Жауап: Басқарылатын өндірістік қуатына сәйкес тұрақты қоректендіру жылдамдығы қысымдың артуын және қысымның төмендеуін болдырмайды, яғни бұл қысымдың қуатынан асып кетуін немесе қысымдың толықтай төмендеуін болдырмайды. Операторлар жүктеуші циклдарын реттеп, вибрациялық қоректендіргіш арқылы материалды тұрақты қарқынмен конвейерге беруі керек. Амперлік токтың көрсеткіші мен ленталық жүктемені бақылау мақсатты өндірістік көлемді ұстап тұруға көмектеседі. Тұрақты қоректендіру тозуға ұшырайтын бөлшектерді қорғайды, вибрацияны төмендетеді және оператордың қосымша жұмыс жасамай-ақ, барлық смена бойы құрамның тұрақтылығын қамтамасыз етеді.
Сұрақ
Қысымды толтырып қоректендіру неге қысымдың жұмысын жақсартады?
Жауап: Қысымды толтырып қоректендіру қысымдың ішін толтырып тұрады, сондықтан тастар бір-бірін қысады, ал болат бос қабырғаларға соғылмайды. Толық қысым қысу коэффициентін көтереді, бөлшектердің пішінін жақсартады және қабырғалардағы тозуды біркелкі таратады. Егер осы режим болмаса, қабырғаларда тозу жерлері пайда болады және шығыс азаяды. Операторлар жұмыс кезіндегі максималды жүктеу кезінде материалдың құйылуын болдырмау үшін қоректендіру жылдамдығын ұсынылған толтыру деңгейін сақтауға қажетті мәнге дейін реттеуі керек.
Сұрақ
Қысымға қосымша металдарды қалай кірмейтіндей етуге болады?
Жауап: Бастапқы ұнтақтағыштың алдына ілінген магнит орнатыңыз және конвейер лентасына металл детекторын орнатыңыз, сонда шелек тістері, арматура және бұрғылау болаты ұстап алынады. Детектор қызуында қоректендіргішті тоқтатып, бұл бөлшек камераның ішіне кірмей тұрып алып тастаңыз. Магнитті ретті түрде тексеру оның ұстау күшін жоғары деңгейде ұстайды. Бұл қарапайым кедергі жол бойында ұзақ, қымбат, жоспарланбаған тоқтатуларға әкелетін кенеп пен ротордың қатты зақымдануын болдырмақшы.
Сұрақ
Қандай бақылау құралдары күндік өткізгіштікті тұрақтандыруға көмектеседі?
Жауап: Лента өлшегіштері, жүктеме датчиктері және амперметрлер нақты уақытта өткізгіштікті, қоректендіру жылдамдығын және камераның деңгейін көрсететін цифрлық панельге деректер береді. Ұнтақтағыш қондырғысының жұмысы градация төмендеген немесе конвейер қозғалысы күшейген кезде ескерту белгілері пайда болғанда жақсарып отырады, бұл шығыс төмендегенге дейін болады. Алыстан бақылау бір қадағалаушыға бірнеше жолды басқаруға және ерте араласуға мүмкіндік береді, бұл қалыпты жұмыс істеудің тұрақсыздығынан туындайтын көрінбейтін тоқтатуларды азайтады, өйткені олар әдетте айналыстағы аварияға дейін басқа себептермен маскаланады.
Сұрақ
Сменалар арасындағы ауысу туралы жазбалар қашан толтырылуы керек?
Жауап: Қабылдау-тапсыру актілері әрбір ауысу кезінде, кетуші бригада зауыттан кетер алдында жазылуы тиіс. Қоректендіру жылдамдығын, экран жағдайын, металл детекторының іске қосылуын және айналым кезінде анықталған кез-келген ерекше дыбыс немесе жылулықты тіркеңіз. Қысқа жазбаша ескертпе мен жүріп қарау келесі бригаданың ештеңені болжамдамай бастауына мүмкіндік береді. Бұл тәртіп кіші ақауларды оларды түзетуге арзан болған кезде анықтайды және олардың кейінірек өндірісті тоқтатуын болдырмаққа көмектеседі.